Kalkulation Frästeile: Aufwand, Zeiten und Kosten bewerten
Aufspannfolge, Werkzeugwege, Schlichtaufwand, Bohr- und Gewindebearbeitung sowie Prüfzeiten werden einzeln bewertet und dann zu Stückkosten je Losgröße verbunden.
- Aufspannfolge zuerst festlegen
- Schruppen und Schlichten trennen
- Kleinbearbeitung nicht unterschätzen
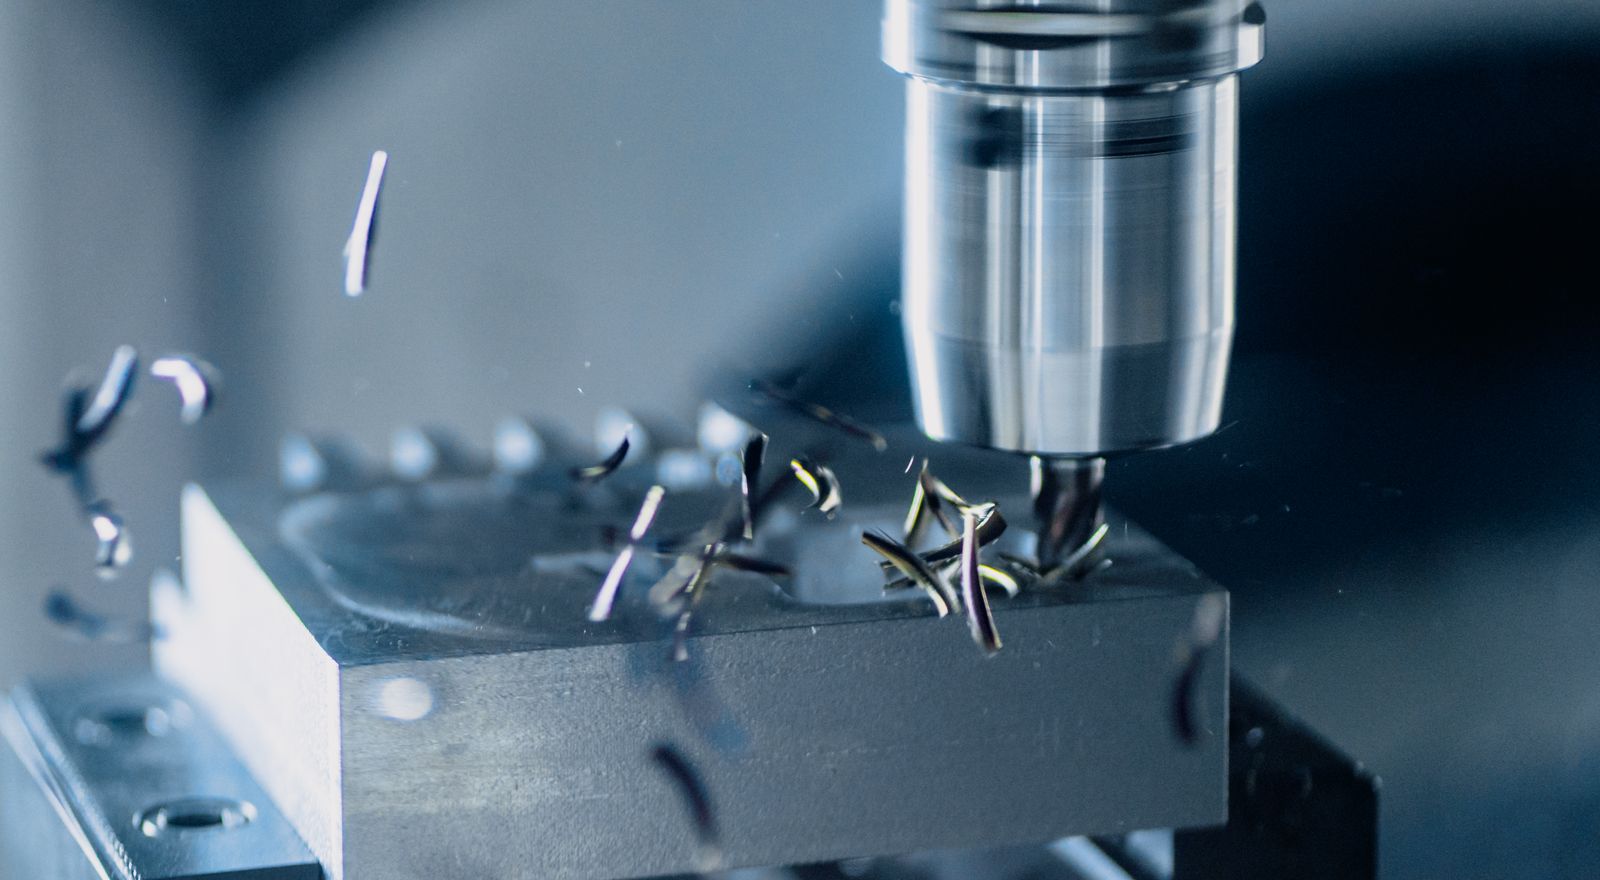
Bei Frästeilen kostet nicht das Volumen, sondern die Zahl der Aufspannungen und Schlichtflächen.
Ein Frästeil wird über seine Aufspannungen kalkuliert. Aus Geometrie, Zeichnung und Rohteilform entsteht zuerst eine Bearbeitungsfolge: Welche Flächen sind in welcher Lage erreichbar, welche Bezüge müssen in einer Aufspannung entstehen, wo wird eine Vorrichtung benötigt? Ein Bauteil, das in einer Aufspannung fertig wird, ist deutlich günstiger als ein Bauteil mit vergleichbarem Zerspanvolumen in drei Lagen – auch dann, wenn die reine Schnittzeit identisch ist. Rüsten, Ausrichten, Antasten und die Nullpunktverwaltung fallen je Aufspannung erneut an.
Die Schruppzeit lässt sich über das Zeitspanungsvolumen abschätzen: Q = (ae × ap × vf) ÷ 1000 in cm³/min, geteilt in das abzuspanende Volumen ergibt eine erste Zerspanzeit. Diese Rechnung trägt jedoch nur für großflächigen Materialabtrag. Sobald kleine Innenradien kleine Werkzeuge erzwingen, tiefe Taschen lange Auskraglängen verlangen oder dünne Wände reduzierte Schnittwerte erfordern, weicht die reale Zeit deutlich ab. Für das Schlichten ist nicht das Volumen maßgeblich, sondern die zu bearbeitende Fläche, die Zustellung, die geforderte Oberflächengüte und die Anzahl der Übergänge.
Der dritte Anteil wird regelmäßig unterschätzt: Bohrungen, Gewinde, Senkungen, Fasen, Entgraten und Reinigen. Ein Bauteil mit vierzig Bohrungen und zwanzig Gewinden kann bei geringem Zerspanvolumen mehr Zeit binden als eine große Tasche. Dazu kommen Werkzeugwechsel, Eilwege, Messvorgänge in der Maschine, Handling und Sichtprüfung. Werden diese Nebenzeiten pauschal in einen Zuschlag geschoben, verlieren Losgrößenrechnung und Soll-Ist-Vergleich ihre Aussagekraft.
Für den Preis werden die Zeiten mit dem Maschinen- und gegebenenfalls Personalkostensatz bewertet und um Rohteil, Fremdleistungen wie Eloxieren, Härten oder Schleifen, Gemeinkosten und Marge ergänzt. Die einmaligen Anteile – Programmieren, Vorrichtung, Einfahren, Erstmuster – werden über die Losgröße verteilt und sollten in Staffelpreisen sichtbar bleiben. Nachvollziehbar wird die Kalkulation, wenn jede Annahme einer Quelle zugeordnet ist: Geometrie aus dem CAD-Modell, Anforderungen aus der Zeichnung, Zeiten aus Schnittwertbasis oder Referenzteil, Kostensätze aus den betrieblichen Stammdaten.
Das sollten Sie mitnehmen.
Frästeile wird so erklärt, dass Eingaben, Vorgehen, Wirkung und Grenzen in der CNC-Kalkulation nachvollziehbar bleiben.
Aufspannfolge zuerst festlegen
Jede zusätzliche Lage bedeutet Rüsten, Ausrichten, Antasten und ein zusätzliches Toleranzrisiko.
Schruppen und Schlichten trennen
Schruppen folgt dem Volumen, Schlichten der Fläche, dem Radius und der geforderten Oberfläche.
Kleinbearbeitung nicht unterschätzen
Bohren, Gewinden, Fasen und Entgraten summieren sich bei vielen Merkmalen zur größten Zeitposition.
Stückkosten für Frästeile direkt rechnen
Bearbeitungszeit, Rüstanteil und Zuschläge je Losgröße bewerten. Zum Stückkosten-Rechner
Fachwissen zum Weiterlesen
Fragen und Antworten
Die wichtigsten Praxisfragen zu Frästeile und der Einordnung in eine belastbare Kalkulation.
Wie kalkuliert man ein Frästeil?
Zuerst wird aus Geometrie und Zeichnung eine Aufspannfolge abgeleitet. Für jede Aufspannung werden Schruppen, Vorschlichten, Schlichten, Bohren, Gewinden und Entgraten mit Werkzeugwegen und Schnittwerten bewertet. Aus diesen Zeiten, dem Rüstanteil je Losgröße, dem Rohteil und den Prüfzeiten entstehen die Stückkosten.
Warum sind Aufspannungen der größte Kostenfaktor?
Jede zusätzliche Aufspannung bedeutet Rüsten, Ausrichten, Antasten, gegebenenfalls eine eigene Vorrichtung und ein zusätzliches Toleranzrisiko zwischen den Bearbeitungslagen. Ein Bauteil in drei Aufspannungen ist deutlich teurer als eines mit vergleichbarer Zerspanung in einer Aufspannung.
Welchen Einfluss haben Innenradien und Taschentiefen?
Kleine Innenradien erzwingen kleine Werkzeugdurchmesser und damit kleine Schnittwerte. Tiefe Taschen verlangen lange Auskraglängen mit reduziertem Vorschub oder zusätzliche Werkzeuge. Beides erhöht die Bearbeitungszeit stärker als die reine Volumenbetrachtung erwarten lässt.
Reicht das Bauteilvolumen für eine Zeitabschätzung?
Nein. Das abzuspanende Volumen liefert nur eine grobe Schruppzeit. Schlichten, Bohren, Gewinden, Entgraten, Werkzeugwechsel, Eilwege, Messen und Handling bestimmen bei kleinen und mittleren Teilen häufig den größeren Zeitanteil.
Vom Fachwissen zum passenden Produktablauf.
Am Thema Frästeile sehen Sie, wie technische Quellen, Betriebsdaten und Freigaben in CNC Kalkulator zusammengeführt werden – ohne die Fachentscheidung zu automatisieren.