Passungen nach ISO: Toleranzfelder, Spiel und Aufwand
ISO 286 legt Grundtoleranzen und Lage der Toleranzfelder fest. Aus der Kombination von Bohrung und Welle folgen Spiel oder Übermaß und der nötige Bearbeitungsprozess.
- Buchstabe und Zahl trennen
- System bewusst wählen
- Aufwand je Merkmal bewerten
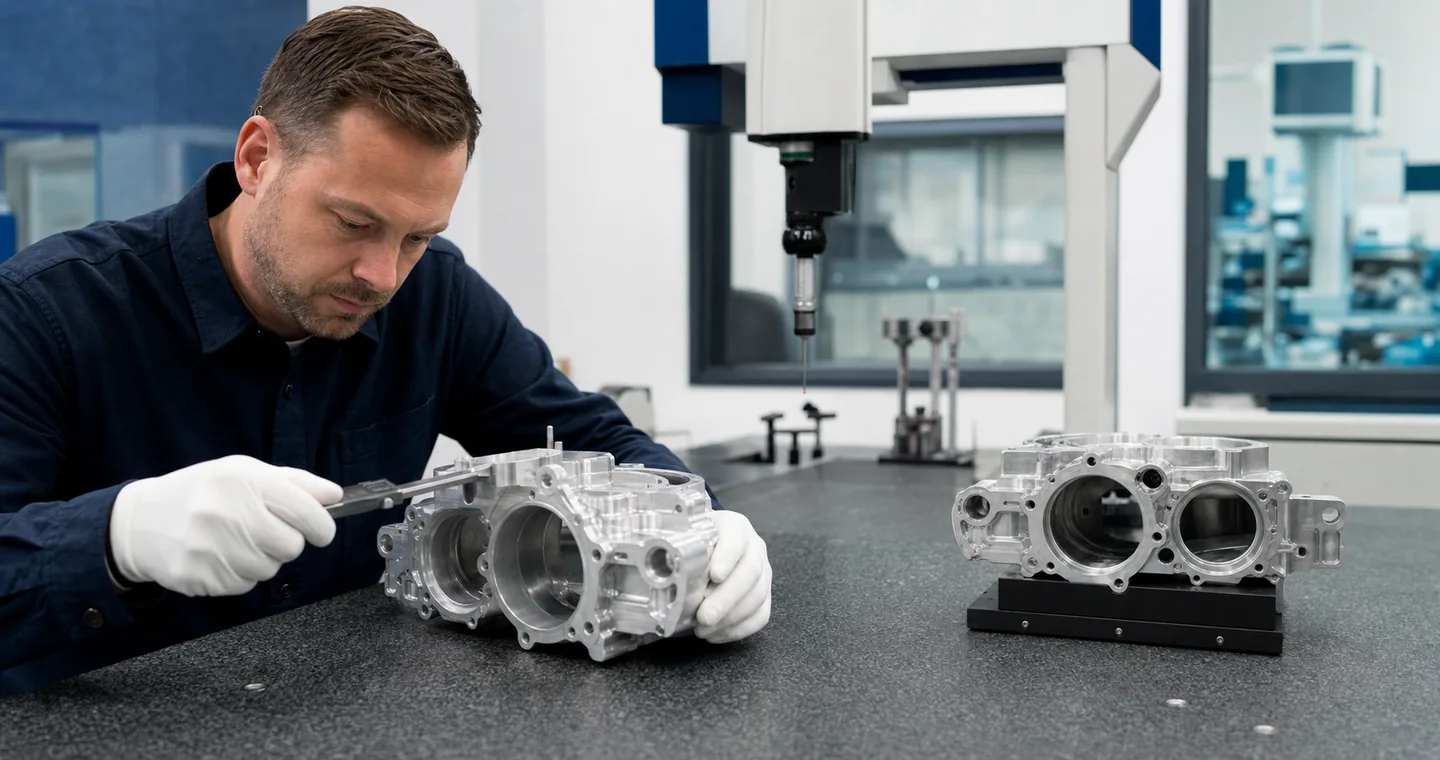
Eine Passung nach ISO beschreibt eine Funktion – und damit einen Fertigungs- und Prüfaufwand.
Passungen nach ISO 286 – in Deutschland als DIN EN ISO 286 geführt – beschreiben, wie zwei Teile mit gleichem Nennmaß zusammenwirken. Jedes Toleranzfeld besteht aus einem Buchstaben und einer Zahl: Der Buchstabe legt die Lage des Toleranzfeldes zur Nulllinie fest, die Zahl den Grundtoleranzgrad IT und damit die Breite. Großbuchstaben stehen für Bohrungen (Innenmaße), Kleinbuchstaben für Wellen (Außenmaße). H bedeutet bei der Bohrung ein unteres Abmaß von null, h bei der Welle ein oberes Abmaß von null. Die Toleranzbreite wächst mit dem Nennmaß: IT7 bedeutet bei Ø 10 mm 15 µm, bei Ø 50 mm 25 µm und bei Ø 200 mm 46 µm.
Aus der Kombination beider Felder ergibt sich die Passungsart. Bei einer Spielpassung bleibt auch im ungünstigsten Fall Spiel: kleinste Bohrung gegen größte Welle. Bei einer Übermaßpassung liegt selbst im günstigsten Fall Übermaß vor. Dazwischen liegt die Übergangspassung, bei der je nach Istmaß beides auftreten kann. Für Ø 50 mm ergibt H7/g6 ein Spiel von 9 bis 50 µm (Gleitsitz), H7/k6 einen Bereich von 18 µm Übermaß bis 23 µm Spiel (zentrierender Übergangssitz) und H7/p6 ein Übermaß von 1 bis 42 µm (Presssitz). Diese Werte gelten nur für dieses Nennmaß – mit dem Durchmesser ändern sich alle Abmaße.
In der Praxis dominiert das System Einheitsbohrung: Die Bohrung ist immer H, die Funktion wird über die Welle eingestellt. Das ist fertigungstechnisch sinnvoll, weil Bohrungen häufig mit maßgebundenen Werkzeugen wie Reibahlen hergestellt werden, während sich Wellenmaße flexibel drehen oder schleifen lassen. Das System Einheitswelle bleibt dort sinnvoll, wo gezogenes Stangenmaterial ohne Nachbearbeitung eingesetzt wird oder mehrere unterschiedliche Sitze auf einer durchgehenden Welle liegen.
Für die Kalkulation ist entscheidend, dass eine Passung ein einzelnes Merkmal betrifft und nicht pauschal das ganze Bauteil verteuert. Der Aufwand entsteht konkret: zusätzlicher Schlichtgang, Reiben oder Feinbohren statt Bohren, gegebenenfalls Schleifen oder Honen, stabilere Aufspannung, Temperaturführung bei engen Toleranzen sowie ein geeignetes Messmittel mit ausreichender Messunsicherheit und die zugehörige Messzeit. Ergänzend sind Form- und Lagetoleranzen, Bezugssystem und Oberflächenangaben zu prüfen – eine Bohrung H7 mit geforderter Zylindrizität ist ein anderer Prozess als eine reine Maßtoleranz. Der Passungsrechner nach ISO 286 liefert Grenzabmaße, Spiel und Passungsart für das konkrete Nennmaß.
Das sollten Sie mitnehmen.
Passungen wird so erklärt, dass Eingaben, Vorgehen, Wirkung und Grenzen in der CNC-Kalkulation nachvollziehbar bleiben.
Buchstabe und Zahl trennen
Der Buchstabe bestimmt die Lage zur Nulllinie, die Zahl den IT-Grad und damit die Breite der Toleranz.
System bewusst wählen
Einheitsbohrung ist der Regelfall; Einheitswelle lohnt sich bei gezogenem Stangenmaterial.
Aufwand je Merkmal bewerten
Eine Passung betrifft eine Fläche, nicht das Bauteil – Schlichten, Reiben und Messen gehören dazu.
Passung direkt berechnen
Grenzabmaße, Spiel und Passungsart für das konkrete Nennmaß ermitteln. Zum Passungsrechner
Fachwissen zum Weiterlesen
Fragen und Antworten
Die wichtigsten Praxisfragen zu Passungen und der Einordnung in eine belastbare Kalkulation.
Was regeln Passungen nach ISO?
ISO 286 (in Deutschland DIN EN ISO 286) legt Grundtoleranzen IT und die Lage der Toleranzfelder für Bohrungen und Wellen fest. Ein Toleranzfeld wie H7 besteht aus dem Buchstaben für die Lage zur Nulllinie und der Zahl für den IT-Grad. Die Kombination von Bohrungs- und Wellenfeld ergibt die Passung.
Was ist der Unterschied zwischen Einheitsbohrung und Einheitswelle?
Im System Einheitsbohrung ist die Bohrung immer H, die Passung wird über die Welle eingestellt – das ist der Regelfall im Maschinenbau. Im System Einheitswelle ist die Welle immer h und die Bohrung variiert; das ist sinnvoll, wenn gezogenes Stangenmaterial ohne Nachbearbeitung verwendet wird.
Welche Passung nimmt man wofür?
H7/g6 als Gleitsitz für geführte Bewegungen, H7/h6 als Schiebesitz, H7/f7 als Laufsitz für Gleitlager, H7/k6 als zentrierender Übergangssitz, H7/n6 als fester Übergangssitz und H7/p6 als Presssitz. Maßgeblich ist die Funktion: Bewegung, Zentrierung oder kraftschlüssige Verbindung.
Wie wirken Passungen auf Bearbeitungszeit und Kosten?
Eine Passung betrifft ein einzelnes Merkmal, nicht das ganze Bauteil. Sie erzeugt zusätzliche Schlichtgänge, oft Reiben, Feinbohren oder Schleifen, höhere Anforderungen an Aufspannung und Temperaturführung sowie zusätzliche Messvorgänge mit geeignetem Messmittel. Diese Aufwände gehören einzeln in die Kalkulation.
Reicht die Passungsangabe allein für die Fertigung?
Nein. Zusätzlich müssen Form- und Lagetoleranzen, Bezugssystem, Oberflächenangaben, Prüfmittel und – bei engen Toleranzen – die Messtemperatur betrachtet werden. Eine Bohrung H7 mit geforderter Zylindrizität und Rz-Angabe ist ein anderer Prozess als eine reine Maßtoleranz.
Vom Fachwissen zum passenden Produktablauf.
Am Thema Passungen sehen Sie, wie technische Quellen, Betriebsdaten und Freigaben in CNC Kalkulator zusammengeführt werden – ohne die Fachentscheidung zu automatisieren.