
Was die G-Code-Auswertung rechnet
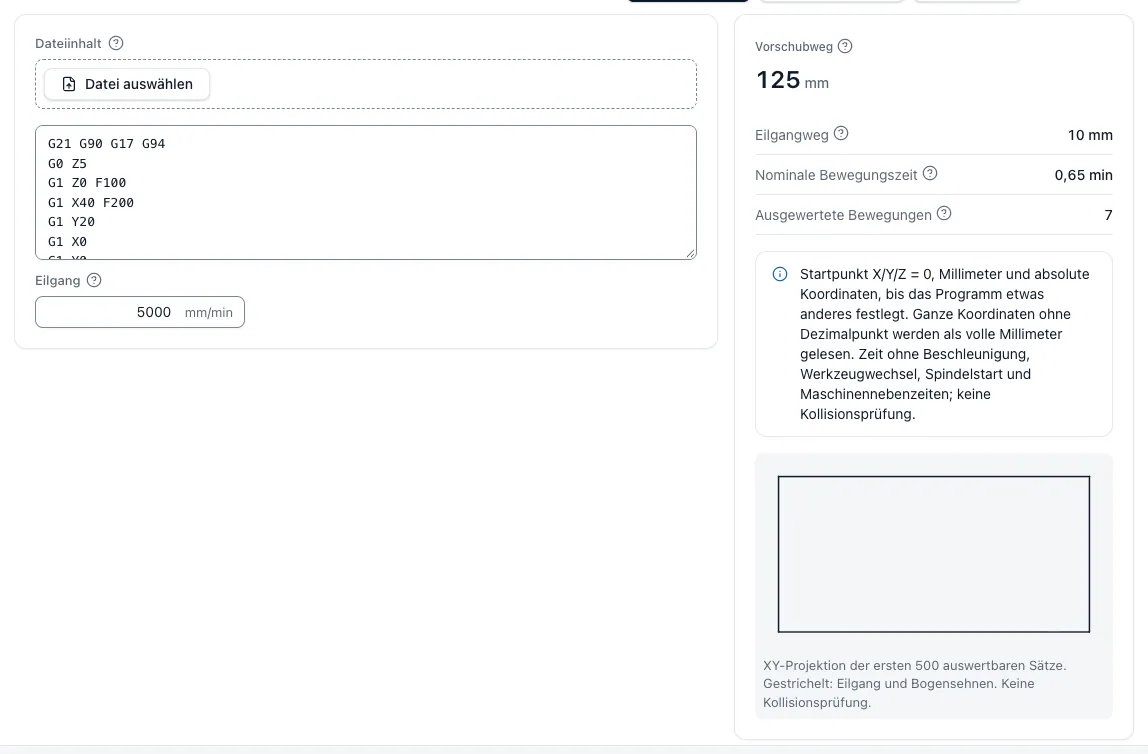
Das Werkzeug „G-Code auswerten“ liest ein NC-Programm als Text, entweder als Datei mit der Endung .nc, .tap, .gcode oder .txt oder direkt eingefügt. Es verfolgt den modalen Zustand Satz für Satz: Millimeter oder Zoll (G21, G20), absolute oder inkrementelle Maße (G90, G91), die Arbeitsebene (G17, G18, G19) und die Vorschubart (G94, G95). Für jeden Eilgangsatz G0 addiert es die Strecke zum Eilgangweg, für G1 die Gerade und für G2 und G3 die Bogenlänge zum Vorschubweg, bei Schraubenlinien einschließlich der Zustellung in der dritten Achse. Kommentare in Klammern oder nach einem Semikolon stören nicht.
Ausgegeben werden Vorschubweg, Eilgangweg, die nominale Bewegungszeit und die Zahl der ausgewerteten Bewegungen. Eine schematische XY-Projektion der ersten 500 lesbaren Sätze hilft, Ausreißer wie einen falschen Nullpunkt zu erkennen. Eine Simulation mit Materialabtrag oder eine Kollisionsprüfung ist das nicht, und Programme erzeugt das Werkzeug auch nicht.
t_nom = Σ L_G1,G2,G3 ÷ vf + Σ L_G0 ÷ v_Eilgang
Vorschub je Minute, Vorschub je Umdrehung und Eilgang
Unter G94 ist die F-Adresse die Vorschubgeschwindigkeit in mm/min. Unter G95 ist F der Vorschub je Umdrehung, und die Auswertung multipliziert ihn mit der zuletzt programmierten Drehzahl S. Ein Bohrsatz mit G95, F0.15 und S2000 läuft also mit 300 mm/min. Fehlt für eine Vorschubbewegung ein positiver Vorschub oder die Drehzahl, bleibt die Zeit offen, statt mit einem angenommenen Wert gerechnet zu werden.
Die Eilganggeschwindigkeit steht nicht im Programm. Sie tragen den Wert Ihrer Maschine ein; voreingestellt sind 5.000 mm/min. Der Startpunkt liegt bei X, Y und Z gleich null, bis das Programm eine Position anfährt. Ganze Zahlen ohne Dezimalpunkt liest die Auswertung als volle Millimeter. Manche Steuerungen interpretieren solche Werte je nach Parametrierung anders; bei älteren Programmen lohnt deshalb ein Blick auf die Schreibweise.
vf = F (G94) · vf = F × S (G95)
Wann die Bewegungszeit offen bleibt
Die Auswertung rechnet nur, was ohne Wissen über Steuerung und Maschine eindeutig ist. Für eine vollständige Zeitausgabe eignen sich deshalb Programmabschnitte, die nur aus Verfahrsätzen bestehen, etwa die Kontur eines einzelnen Werkzeugs. Auch ohne Gesamtzeit sind die Wegsummen nützlich: Der Vorschubweg geteilt durch den programmierten Vorschub ist eine schnelle Kontrolle der Hauptzeit. Eilgänge, die unterhalb von Z = 0 beginnen oder enden, meldet die Auswertung zusätzlich, damit Nullpunkt und Freiraum an der Maschine geprüft werden.
Enthält das Programm Befehle, die die Auswertung nicht nachbildet, zeigt sie die Wegsummen der lesbaren Sätze mit einem Hinweis und lässt die Gesamtzeit offen. Das betrifft vor allem:
- Bohr- und Gewindezyklen G81 bis G89 mit ihren Positionssätzen bis G80
- Verweilzeiten G04, Werkzeuglängen- und Radiuskorrektur wie G43, G41 und G42 sowie Nullpunktverschiebungen außer G54
- Variablen, Bedingungen, Sprünge und Unterprogrammaufrufe mit M98 und M99
- Dreh- und Zusatzachsen A, B, C, U, V und W
- Kreisbögen, deren Mittelpunkt oder Radius nicht zu Start- und Endpunkt passt
Von der Bewegungszeit zur Programmlaufzeit
Die nominale Bewegungszeit ist eine Untergrenze. Die Maschine beschleunigt und bremst an jeder Richtungsänderung, verringert bei vielen kurzen Sätzen den Bahnvorschub und braucht Zeit für Spindelhochlauf, Werkzeugwechsel, Messen und programmierte Pausen. Diese Anteile stehen nicht in den Verfahrwegen und werden für Stückzeit und Angebot getrennt ergänzt.
Zwei weitere Werkzeuge der App decken die häufigsten Anteile ab. Die Werkzeugwechselzeit multipliziert die programmierten Wechsel je Teil mit der Span-zu-Span-Zeit Ihrer Maschine und ergänzt die Verschleißwechsel, die sich aus Schneidzeit und Standzeit über die Auftragsmenge ergeben. Die Verweilzeit rechnet Sekunden je G04-Ereignis über alle Teile in Minuten und Kosten um. Welche Einheit die Adresse hinter G04 hat, legt die Steuerung fest; das Programmierhandbuch nennt sie.
t_Programm ≈ t_nom + n_WZW × t_Span-Span + n_G04 × t_Verweil + t_sonst
Rechenbeispiel: 250 Gehäuse mit acht Werkzeugen
Angenommen, die Auswertung eines Programms ergibt 6,2 Minuten nominale Bewegungszeit, davon schätzt die Arbeitsvorbereitung 4,5 Minuten als Schneidzeit. Das Programm wechselt acht Werkzeuge bei 6 Sekunden Span-zu-Span-Zeit und enthält zwölf Verweilzeiten von je 1,5 Sekunden. Die Standzeit der Schneiden liegt bei 45 Minuten, ein Verschleißwechsel dauert 3 Minuten, der Maschinenstundensatz beträgt 85 €/h. Alle Zahlen sind Beispielwerte.
Je Teil kostet die Maschinenzeit damit rund 10,75 € statt 8,78 € aus der reinen Bewegungszeit; über 250 Teile sind das knapp 500 € Unterschied, bevor Beschleunigung, Rüsten und Messen berücksichtigt sind. Die gemessene Laufzeit des ersten Teils zeigt anschließend, wie weit die nominale Zeit von der Maschine abweicht. Die einzelnen Schritte:
- Programmierte Wechsel: 8 × 6 s = 48 s, also 0,8 min je Teil
- Verschleißwechsel: 250 × 4,5 min ÷ 45 min ergibt 24 Wechsel nach der ersten Schneide, 72 min für den Auftrag oder rund 0,29 min je Teil
- Verweilzeiten: 12 × 1,5 s = 18 s, also 0,3 min je Teil, 75 min oder 106,25 € für den Auftrag
- Stückzeit: 6,2 + 0,8 + 0,29 + 0,3 ≈ 7,6 min statt 6,2 min
Fragen und Antworten
Ist das Werkzeug ein G-Code-Viewer oder Simulator?
Nein. Es summiert Wege und nominale Bewegungszeit. Die schematische XY-Projektion der ersten 500 lesbaren Sätze, in der Eilgänge gestrichelt und Kreisbögen als Sehnen erscheinen, dient nur der Plausibilitätskontrolle. Materialabtrag, 3D-Ansicht und Kollisionsprüfung bleiben Aufgabe von CAM-System und Maschinensimulation.
Warum zeigt die App für mein Programm keine Laufzeit an?
Weil das Programm Befehle enthält, die die Auswertung nicht nachbildet, etwa Bohrzyklen, G04, Werkzeuglängenkorrektur, Unterprogramme oder Drehachsen. Dann erscheinen die Wegsummen der lesbaren Sätze mit Hinweis, die Gesamtzeit bleibt offen. Ein Abschnitt, der nur aus G0-, G1-, G2- und G3-Sätzen mit Einheiten-, Ebenen- und Vorschubangaben besteht, wird vollständig gerechnet.
Wie genau ist die nominale Bewegungszeit?
Sie ist die rechnerische Untergrenze bei konstantem Vorschub und konstantem Eilgang. Die reale Laufzeit ist länger, weil die Maschine beschleunigt, bei kurzen Sätzen den Bahnvorschub reduziert und Nebenzeiten hinzukommen. Die gemessene Zeit des ersten Teils ist der beste Abgleich.
Wie rechne ich Verweilzeiten aus G04 ein?
Zählen Sie die G04-Sätze je Teil und lesen Sie die Dauer ab; ob die Adresse Sekunden oder Millisekunden meint, legt die Steuerung fest. Der Verweilzeitrechner der App multipliziert Sekunden, Ereignisse und Menge und bewertet das Ergebnis mit Ihrem Kostensatz.
Wird mein NC-Programm gespeichert?
Der Programmtext wird zur Berechnung an den Server übertragen, aber nicht als Datei gespeichert. Wer die Berechnung mit ihren Eingaben speichern möchte, braucht ein kostenloses Konto.