
Kupferwerkstoffe im Schnittdaten-Finder
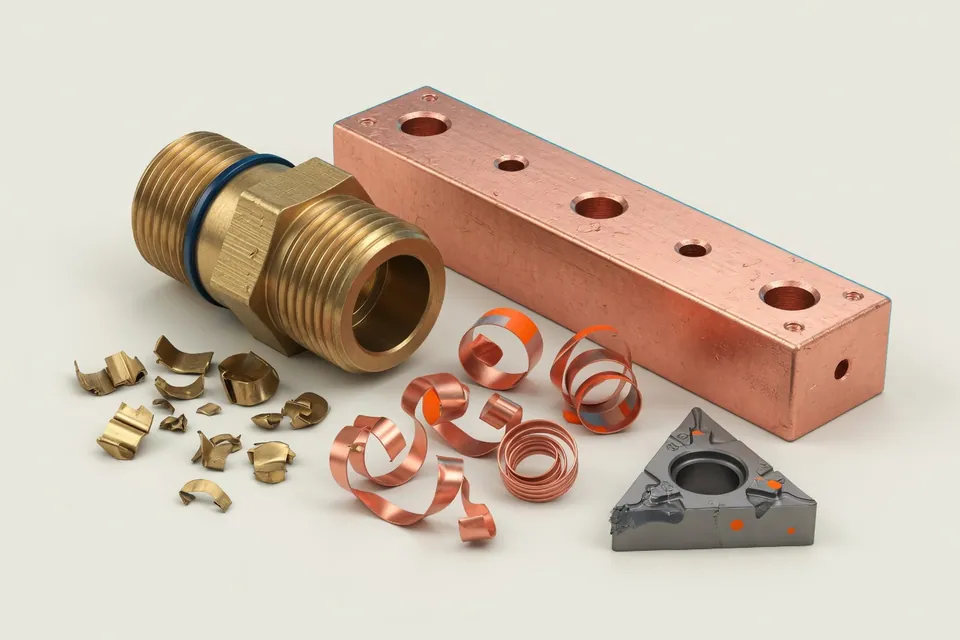
Die App führt zwei Kupferwerkstoffe der ISO-Gruppe N mit eigenen Schnittdaten: das Automatenmessing CuZn39Pb3 (2.0401, CW614N, auch Ms58) und das reine Kupfer Cu-ETP (2.0065, CW004A, E-Cu). Beide finden Sie in der Werkstoffdatenbank der App auch über diese Kurzbezeichnungen.
Die Hinweise der App unterscheiden die beiden deutlich. CuZn39Pb3 ist sehr gut zerspanbar; Werkzeuge mit neutralem Spanwinkel verhindern, dass sich das Werkzeug in den Werkstoff einzieht. Cu-ETP ist weich und schmierend, bildet lange Späne und braucht scharfe, polierte Schneiden. Das zeigt sich auch in der spezifischen Schnittkraft: kc1.1 liegt bei Messing bei 780 N/mm² mit mc 0,18, bei Kupfer bei 1.100 N/mm² mit mc 0,25.
Startwerte für Drehen, Fräsen und Bohren
Die Bereiche sind Startwerte aus dem Schnittdaten-Finder der App für beschichtetes Hartmetall. Der Zahnvorschub gilt für einen Fräser mit 10 mm Durchmesser, der Bohrvorschub für einen Bohrer mit 10 mm. Verbindlich sind die Daten Ihres Werkzeugherstellers.
An einer Stange mit 20 mm Durchmesser ergibt der Dreh-Startwert für Messing von 375 m/min rund 5.970 1/min. Liegt die Spindelgrenze darunter, rechnet Schnittdaten Drehen mit der eingegebenen Höchstdrehzahl und weist auf die gesunkene Schnittgeschwindigkeit hin.
- CuZn39Pb3, Drehen: vc 250–500 m/min, Start 375 m/min; f 0,10–0,35 mm
- CuZn39Pb3, Fräsen: vc 200–400 m/min, Start 300 m/min; fz 0,05–0,12 mm
- CuZn39Pb3, Bohren Ø 10 mm: vc 100–250 m/min; f 0,10–0,25 mm
- Cu-ETP, Drehen: vc 200–400 m/min, Start 300 m/min; f 0,10–0,30 mm
- Cu-ETP, Fräsen: vc 150–300 m/min, Start 225 m/min; fz 0,04–0,10 mm
- Cu-ETP, Bohren Ø 10 mm: vc 80–150 m/min; f 0,08–0,20 mm
Bleifreies Messing, Bronze und Sondermessing
Die Werkstoffdatenbank der App enthält zahlreiche weitere Kupferlegierungen mit Dichte und Norm. Eigene Schnittdaten haben sie nicht; der Katalog verweist auf CuZn39Pb3 oder Cu-ETP. Bleifreie Messinge wie CuZn21Si3P (CW724R) und CuZn42 (CW510L) sind CuZn39Pb3 zugeordnet, mit dem Hinweis auf längere Späne und höheren Werkzeugverschleiß. Bleifreie Knetmessinge wie CuZn37 (Ms63) und CuZn10 verweisen auf Cu-ETP: ohne Blei lange Späne, Spanformer und scharfe Schneiden verwenden.
Zinnbronzen wie CuSn6, CuSn8 (2.1030, CW453K, 8,8 g/cm³) und CuSn12-C verweisen auf Cu-ETP, Rotguss wie CuSn7Zn4Pb7-C (Rg7) auf CuZn39Pb3. Für hochfeste Sondermessinge mit Aluminium, Mangan oder Nickel rät der Katalog, die Schnittgeschwindigkeit deutlich unter den Messingwerten anzusetzen. Für Berylliumkupfer wie CuBe2 gilt ein Arbeitsschutzhinweis: Berylliumhaltiger Staub und Rauch sind gesundheitsschädlich, nass bearbeiten und absaugen.
Diese Zuordnungen sind Startpunkte für die Kalkulation, keine geprüften Schnittwerte. Bei Bronze und Sondermessing gelten die Daten des Werkzeugherstellers.
Kostenwirkung bei Dreh- und Frästeilen aus Messing
Unter den Metallen der App hat nur Aluminium kürzere Hauptzeiten als Messing. Beim Längsdrehen mit den Voreinstellungen von Schnittdaten Drehen, Ø 50 mm, 100 mm Schnittlänge und 2 mm Schnitttiefe, dauert ein Schnitt mit den Startwerten in CuZn39Pb3 rund 11 Sekunden, in Cu-ETP 16 Sekunden und in C45 17 Sekunden. Beim Fräsen mit Ø 10 mm, drei Schneiden, 10 mm Schnitttiefe und 5 mm Schnittbreite liefert Messing rund 122 cm³/min, Cu-ETP 75 cm³/min und C45 46 cm³/min.
Je kürzer die Hauptzeit, desto stärker zählen Material, Stangenausnutzung, Nebenzeiten und Rüsten. Mit 8,47 g/cm³ ist CuZn39Pb3 schwerer als Stahl, Cu-ETP liegt bei 8,93 g/cm³. Rohteilgewicht, Materialkosten und Stangenausnutzung rechnen Sie in der App mit Ihrem Kilopreis.
Ein Wechsel von bleihaltigem zu bleifreiem Messing verändert die Kalkulation über längere Späne und mehr Verschleiß. Planen Sie dafür Standzeit und Werkzeugkosten neu, statt die Werte von CuZn39Pb3 zu übernehmen.
Fragen und Antworten
Welche Schnittgeschwindigkeit gilt für Messing beim Drehen?
Für CuZn39Pb3 (Ms58) nennt der Schnittdaten-Finder der App beim Drehen 250 bis 500 m/min mit Startwert 375 m/min und einen Vorschub von 0,10 bis 0,35 mm je Umdrehung. Beim Fräsen sind es 200 bis 400 m/min.
Hat die App Schnittdaten für Bronze CuSn8?
Keine eigenen. CuSn8 (2.1030, CW453K) steht mit 8,8 g/cm³ in der Werkstoffdatenbank der App, für Schnittdaten verweist der Katalog auf Cu-ETP. Das ist ein Startpunkt; verbindlich sind die Angaben des Werkzeugherstellers.
Warum zieht sich das Werkzeug in Messing hinein?
Bei stark positiv geschliffenen Schneiden kann sich das Werkzeug in den gut zerspanbaren Werkstoff hineinziehen. Die App empfiehlt für CuZn39Pb3 deshalb Werkzeuge mit neutralem Spanwinkel.
Was ändert sich mit bleifreiem Messing?
Der Werkstoffkatalog der App weist für bleifreie Sorten wie CuZn21Si3P und CuZn42 auf längere Späne und höheren Werkzeugverschleiß als bei CuZn39Pb3 hin. Spanformer, Standzeit und Werkzeugkosten sollten Sie deshalb neu bewerten.