
Stahlsorten mit eigenen Schnittdaten in der App
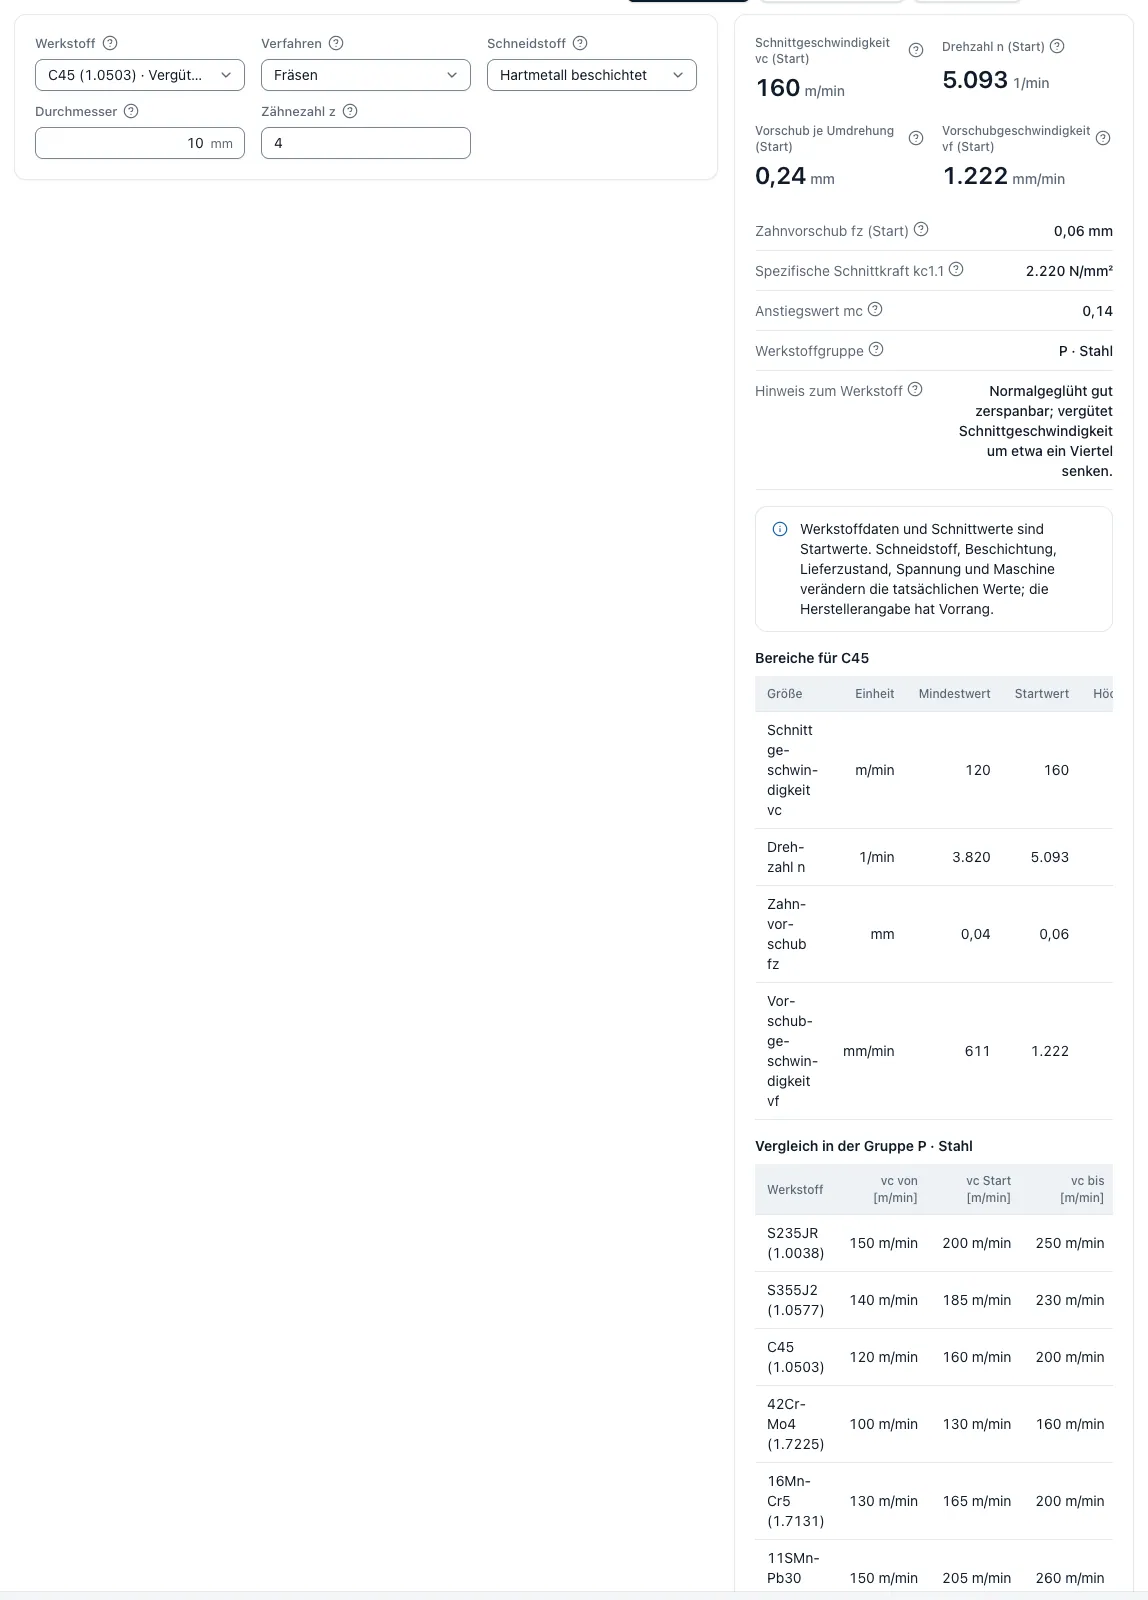
Der Schnittdaten-Finder der CNC-Kalkulator-App führt zehn Stähle mit eigenen Wertebereichen: die Baustähle S235JR und S355J2, die Vergütungsstähle C45 und 42CrMo4, den Einsatzstahl 16MnCr5, den Automatenstahl 11SMnPb30, die Werkzeugstähle 1.2312 und 1.2379 sowie gehärteten Stahl in den Stufen 45–55 HRC und 58–62 HRC. Zu jeder Sorte zeigt er Mindest-, Start- und Höchstwert für Schnittgeschwindigkeit, Drehzahl, Vorschub und Vorschubgeschwindigkeit, dazu die spezifische Schnittkraft kc1.1, den Anstiegswert mc und einen Hinweis zur Zerspanung.
Die Bereiche gelten für beschichtetes Hartmetall, der Startwert ist die Mitte des Bereichs. Der Zahnvorschub ist für einen Fräser mit 10 mm Durchmesser hinterlegt und wird mit (D/10)^0,75 auf andere Durchmesser umgerechnet. Wählen Sie HSS als Schneidstoff, senkt die App die Schnittgeschwindigkeit mit dem Faktor 0,3. Eine Vergleichstabelle listet alle Werkstoffe derselben ISO-Gruppe nebeneinander, sodass der Abstand zwischen S235JR und 1.2379 auf einen Blick sichtbar wird.
n = vc × 1000 ÷ (π × D) vf = fz × z × n
Startwerte für Fräsen und Drehen je Stahlsorte
Die folgenden Bereiche sind Startwerte aus dem Schnittdaten-Finder der App. Beim Fräsen gilt der Zahnvorschub fz für Ø 10 mm, beim Drehen der Vorschub f je Umdrehung. Verbindlich sind die Daten Ihres Werkzeugherstellers.
Beim Bohren mit Ø 10 mm nennt die App für C45 70 bis 120 m/min bei 0,12 bis 0,25 mm Vorschub je Umdrehung, für 42CrMo4 60 bis 100 m/min bei 0,10 bis 0,22 mm und für 1.2379 40 bis 70 m/min bei 0,08 bis 0,15 mm.
- S235JR (1.0038): Fräsen vc 150–250 m/min, fz 0,05–0,09 mm; Drehen vc 180–300 m/min, f 0,15–0,45 mm
- S355J2 (1.0577): Fräsen vc 140–230 m/min, fz 0,05–0,09 mm; Drehen vc 170–280 m/min, f 0,15–0,45 mm
- C45 (1.0503): Fräsen vc 120–200 m/min, fz 0,04–0,08 mm; Drehen vc 150–260 m/min, f 0,15–0,40 mm
- 42CrMo4 (1.7225): Fräsen vc 100–160 m/min, fz 0,04–0,07 mm; Drehen vc 120–220 m/min, f 0,12–0,35 mm
- 16MnCr5 (1.7131): Fräsen vc 130–200 m/min, fz 0,05–0,08 mm; Drehen vc 150–250 m/min, f 0,15–0,40 mm
- 11SMnPb30 (1.0718): Fräsen vc 150–260 m/min, fz 0,06–0,10 mm; Drehen vc 200–350 m/min, f 0,10–0,40 mm
- 40CrMnMoS8-6 (1.2312): Fräsen vc 90–150 m/min, fz 0,04–0,07 mm; Drehen vc 110–180 m/min, f 0,12–0,30 mm
- X153CrMoV12 (1.2379): Fräsen vc 70–120 m/min, fz 0,03–0,06 mm; Drehen vc 90–150 m/min, f 0,10–0,25 mm
Lieferzustand, Härte und Werkzeugstahl
Innerhalb einer Sorte verschiebt der Lieferzustand die Werte oft stärker als der Wechsel zur Nachbarsorte. Für C45 gelten die Bereiche normalgeglüht; vergütet geliefert, senken Sie die Schnittgeschwindigkeit laut App-Hinweis um etwa ein Viertel. 42CrMo4 ist vergütet zäh, hier verlängern stabile Aufspannung und gute Kühlung die Standzeit deutlich. 16MnCr5 lässt sich weichgeglüht gut zerspanen, nach dem Einsatzhärten nur noch hart bearbeiten. 11SMnPb30 bildet kurzbrechende Späne und ist für Drehteile in Serie ausgelegt.
Bei den Werkzeugstählen unterscheidet die App zwei Fälle. 1.2312 wird vorvergütet auf etwa 30 HRC geliefert, ist geschwefelt und deshalb gut zerspanbar. 1.2379 ist weichgeglüht, sein hoher Karbidanteil verschleißt die Schneiden schnell; der Fräs-Startwert liegt mit 95 m/min deutlich unter dem von C45. Warmarbeitsstähle wie 1.2343 und 1.2344 stehen mit Dichte und Gruppe in der Werkstoffdatenbank der App, haben im Schnittdaten-Finder aber keinen eigenen Eintrag. Der Werkstoffkatalog verweist für sie auf 42CrMo4; das ist eine grobe Orientierung, keine eigene Angabe für diese Sorten.
Steht die Härte im Prüfzeugnis in HV, nähert die Härteumrechnung der App den HRC-Wert für unlegierte und niedriglegierte Stähle an. So lässt sich entscheiden, ob noch die Werte der Grundsorte oder schon die der Hartbearbeitung gelten.
Gehärteten Stahl fräsen und drehen
Für gehärteten Stahl führt die App zwei Stufen in der ISO-Gruppe H. Bei 45–55 HRC nennt sie beim Fräsen 50 bis 120 m/min mit fz 0,02 bis 0,05 mm und beim Drehen 60 bis 140 m/min mit f 0,05 bis 0,15 mm. Bei 58–62 HRC sinkt der Fräsbereich auf 30 bis 80 m/min mit fz 0,015 bis 0,04 mm; beim Drehen mit CBN liegen 80 bis 180 m/min bei f 0,05 bis 0,12 mm.
Die spezifische Schnittkraft kc1.1 steigt von 2.220 N/mm² bei C45 auf 3.600 und 4.200 N/mm². Die App-Hinweise verlangen Hartbearbeitungswerkzeuge, kleine Zustellungen und eine steife Maschine; für 58–62 HRC weisen sie darauf hin, dass Schleifen oft wirtschaftlicher ist. Beim Hartdrehen prüfen Sie zusätzlich den Schneidstoff, denn CBN, Keramik und Hartmetall haben unterschiedliche Einsatzbereiche.
Kostenwirkung der Stahlsorte in der Kalkulation
Wie stark die Sorte die Hauptzeit verändert, zeigt ein Vergleich mit identischem Werkzeug und Eingriff: Fräser Ø 10 mm mit drei Schneiden, Schnitttiefe 10 mm, Schnittbreite 5 mm, jeweils mit den Startwerten der App. Daraus ergibt sich ein Zeitspanvolumen von rund 67 cm³/min bei S235JR, 46 cm³/min bei C45, 34 cm³/min bei 42CrMo4 und 20 cm³/min bei 1.2379. Für 100 cm³ Spanvolumen sind das 1,5, 2,2, 2,9 und 4,9 Minuten Hauptzeit.
Bei 42CrMo4 verdoppelt sich die Fräszeit gegenüber Baustahl also fast, bei 1.2379 wächst sie auf gut das Dreifache. Ein vergüteter C45 mit einem Viertel weniger Schnittgeschwindigkeit braucht rund ein Drittel mehr Zeit als ein normalgeglühter. Auch der Leistungsbedarf unterscheidet sich: Bei 0,1 mm Spanungsdicke und 80 % Wirkungsgrad schafft ein Kilowatt Antriebsleistung bei S235JR rund 18 cm³/min, bei 42CrMo4 nur rund 11 cm³/min.
Für die Kalkulation heißt das: den Werkstoff als Sorte mit Lieferzustand erfassen, nicht als „Stahl“. Die Hauptzeit kommt aus Schnittdaten Fräsen oder Drehen, die Wirkung einer geänderten Schnittgeschwindigkeit auf Standzeit und Werkzeugkosten aus dem Standzeitrechner der App.
Q = ap × ae × vf ÷ 1000
Fragen und Antworten
Welche Schnittgeschwindigkeit gilt für C45?
Der Schnittdaten-Finder der App nennt für C45 beim Fräsen mit beschichtetem Hartmetall 120 bis 200 m/min mit Startwert 160 m/min, beim Drehen 150 bis 260 m/min und beim Bohren 70 bis 120 m/min. Die Werte gelten normalgeglüht; vergütet senken Sie die Schnittgeschwindigkeit um etwa ein Viertel.
Warum hat 1.2344 keinen eigenen Eintrag im Schnittdaten-Finder?
Der Finder enthält 28 Werkstoffe mit eigenen Schnittdaten. 1.2344 (X40CrMoV5-1) steht mit Dichte, Norm und Gruppe in der Werkstoffdatenbank der App; für Schnittdaten verweist der Katalog auf 42CrMo4. Das ist eine grobe Orientierung. Für Warmarbeitsstahl gelten die Herstellerangaben und der Härtezustand laut Prüfzeugnis.
Gelten die Werte auch für HSS-Werkzeuge?
Die Datenbank gilt für beschichtetes Hartmetall. Wählen Sie im Schnittdaten-Finder HSS als Schneidstoff, rechnet die App die Schnittgeschwindigkeit mit dem Faktor 0,3 herunter; der Vorschub bleibt unverändert.
Wie stark verlängert eine zähere Stahlsorte die Bearbeitungszeit?
Mit gleichem Fräser und Eingriff braucht 42CrMo4 mit den Startwerten der App fast doppelt so lange wie S235JR, 2,9 statt 1,5 Minuten je 100 cm³ Spanvolumen. Beim weichgeglühten Werkzeugstahl 1.2379 ist es gut das Dreifache.