
Formel für Werkzeugkosten je Teil
Die einfache Form teilt den Werkzeugpreis auf die nutzbaren Schneiden und die Teile, die eine Schneide schafft: Eine Wendeplatte für 12 € mit vier Schneiden kostet 3 € je Schneide; schafft eine Schneide zehn Teile, entfallen 0,30 € Schneidenkosten auf jedes Teil.
Genauer wird die Rechnung über Zeiten, weil Teile je Schneide selten direkt bekannt sind. Die Standzeit ist die Eingriffszeit bis zum Wechsel, die Eingriffszeit je Teil kommt aus der Bearbeitungszeit des Werkzeugs. Zu den Schneidenkosten kommt der Wechsel: Wechselzeit mal Kostensatz der gebundenen Ressourcen. So rechnet auch der Rechner Werkzeugkosten je Teil der App.
K_Teil = Werkzeugpreis ÷ Schneiden ÷ Teile je Schneide bzw. K_Teil = (K_Schneide + t_Wechsel × Stundensatz ÷ 60) × t_Eingriff ÷ T_Standzeit
Nicht jede Maschinenminute verbraucht Standzeit
Für den Werkzeugverbrauch zählt die Eingriffszeit des betrachteten Werkzeugs. Maschinenlaufzeit kann außerdem Eilgang, andere Werkzeuge, Positionieren und Messen enthalten. Diese Gesamtzeit als Eingriffszeit eines einzelnen Fräsers zu verwenden, würde seinen Verbrauch überschätzen.
Bei einer Wendeplatte wird der Einkaufspreis auf die tatsächlich nutzbaren Schneidkanten verteilt. Kanten, die wegen Geometrie oder Qualität nicht eingesetzt werden können, erhöhen die nutzbare Anzahl nicht.
Rechenbeispiel mit einer Wendeplatte
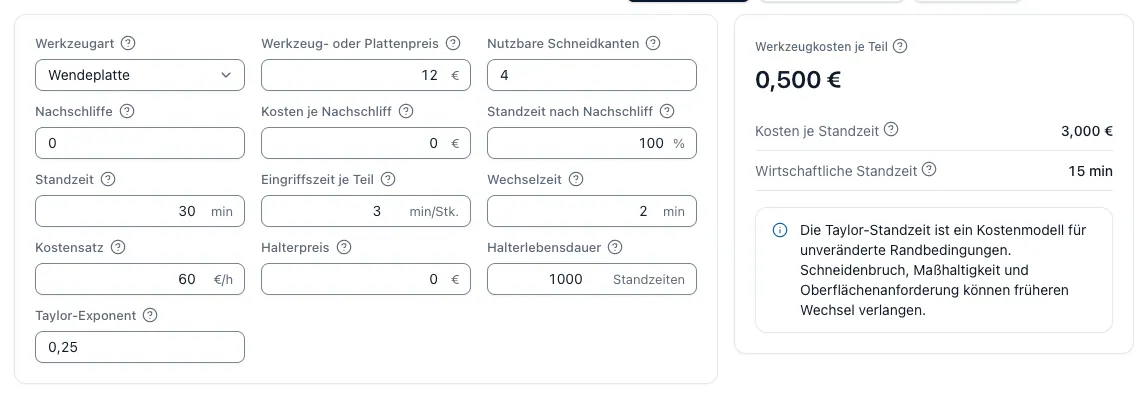
Eine angenommene Platte kostet 12 € und hat vier nutzbare Schneidkanten: 3 € je Kante. Der Wechsel benötigt zwei Minuten und bindet Ressourcen zu 60 €/h, also weitere 2 €. Eine Standzeit kostet damit einschließlich Wechsel 5 €.
Bei 30 Minuten Standzeit und drei Minuten Eingriffszeit je Teil wird ein Zehntel verbraucht. Der Werkzeugkostenanteil beträgt 0,50 € je Teil. Dieses Beispiel beschreibt rechnerischen Verbrauch; Bruch, Einfahrteile oder vorzeitiger Wechsel wegen der Oberfläche können den tatsächlichen Verbrauch erhöhen.
K_Teil = (K_Schneide + t_Wechsel × Stundensatz ÷ 60) × t_Eingriff ÷ T_Standzeit
Werkzeugkosten je Teil nach Standzeit und Eingriffszeit
Rechenbeispiel dieser Seite: 5 € je Standzeit einschließlich Wechsel (3 € Schneide plus 2 Minuten zu 60 €/h).
| Standzeit T | 1 min Eingriff je Teil | 3 min Eingriff je Teil | 5 min Eingriff je Teil |
|---|---|---|---|
| 15 min | 0,33 € | 1,00 € | 1,67 € |
| 30 min | 0,17 € | 0,50 € | 0,83 € |
| 45 min | 0,11 € | 0,33 € | 0,56 € |
| 60 min | 0,08 € | 0,25 € | 0,42 € |
K_Teil = 5 € × Eingriffszeit ÷ Standzeit. Eigene Plattenpreise, Schneidenzahl, Wechselzeit und Standzeiten verschieben alle Werte im selben Verhältnis.
Vollwerkzeuge und Nachschliffe
Bei einem Vollwerkzeug verteilt der Rechner Anschaffung und angegebene Nachschliffkosten auf die nutzbaren Standzeiten. Ein Nachschliff kann eine andere Standzeit als das neue Werkzeug erreichen. Diese relative Standzeit wird ausdrücklich eingegeben.
Ein zusätzlicher Halterpreis kann auf eine angegebene Zahl von Schneidenstandzeiten verteilt werden. Ein Halteranteil gehört nur dann zusätzlich in die Rechnung, wenn er noch nicht über einen anderen Kostensatz gedeckt ist.
Wirtschaftliche Standzeit als begrenztes Modell
Der Rechner zeigt auch eine theoretische wirtschaftliche Standzeit aus dem Taylor-Ansatz. Sie setzt einen geeigneten empirischen Exponenten und unveränderte Randbedingungen voraus. Maßhaltigkeit, Oberfläche und Bruchsicherheit können einen früheren Wechsel verlangen.
Die Kostenoptimierung ist deshalb keine Anweisung, ein Werkzeug bis zu einem rechnerisch optimalen Zeitpunkt laufen zu lassen. Vergleichen Sie den Ansatz mit den tatsächlich freigegebenen Wechselkriterien.
Quellen und Einordnung
- Knight / Boothroyd: Fundamentals of Metal Machining and Machine Tools
Lehrbuchgrundlagen zur Wirtschaftlichkeit von Zerspanprozessen, insbesondere Economics of Metal-Cutting Operations.
Fragen und Antworten
Wie lautet die Formel für Werkzeugkosten je Teil?
Ohne Wechselzeit: Werkzeugkosten je Teil = Werkzeugpreis ÷ nutzbare Schneiden ÷ Teile je Schneide. Mit Zeiten gerechnet, wie im Rechner der App: (Kosten je Schneide + Wechselzeit × Kostensatz ÷ 60) × Eingriffszeit je Teil ÷ Standzeit. Mit 12 € Plattenpreis, vier Schneiden, 2 Minuten Wechsel zu 60 €/h, 30 Minuten Standzeit und 3 Minuten Eingriff sind das (3 € + 2 €) × 3 ÷ 30 = 0,50 € je Teil.
Ist Werkzeugwechsel bereits in der Nebenzeit enthalten?
Das kann sein. Wenn die vollständige Wechselzeit bereits mit denselben Ressourcen in der Stückzeit bewertet wird, darf sie nicht zusätzlich als Werkzeugkostenanteil angesetzt werden.
Kann ich die längste Standzeit automatisch als günstigste wählen?
Nein. Standzeit, Schnittgeschwindigkeit, Bearbeitungszeit und Qualitätsgrenzen wirken zusammen. Der Rechner bewertet nur die eingegebenen Annahmen.