
Maschinenauslastung aus Aufträgen und Kapazität
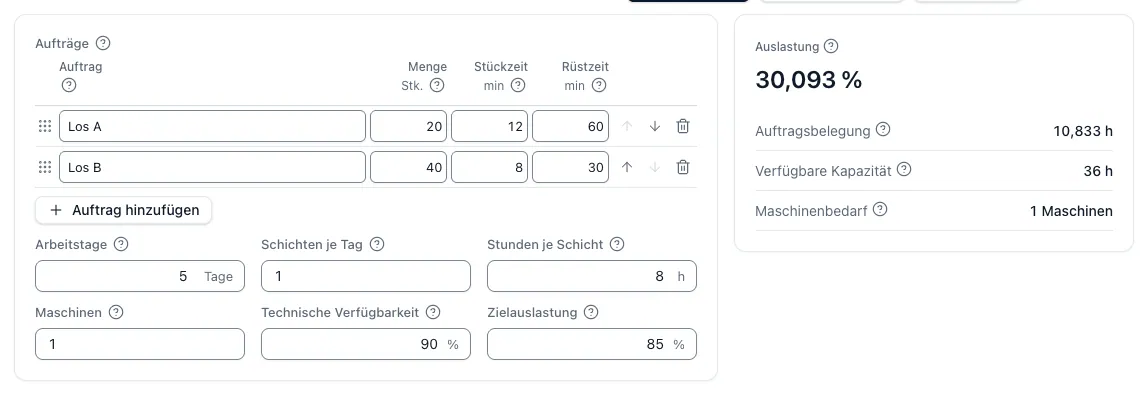
Die Auslastung ist eine Planungsgröße: Wie viele Stunden der verfügbaren Maschinenzeit sind durch Aufträge belegt? Die Belegung eines Auftrags ist Rüstzeit plus Menge mal Stückzeit, die Kapazität Arbeitstage mal Schichten mal Stunden je Schicht mal Maschinen, gemindert um die technische Verfügbarkeit.
Aus der Zielauslastung leitet die App zusätzlich den Maschinenbedarf ab. Eine Zielauslastung unter 100 Prozent hält eine Reserve für Eilaufträge, Störungen und Nacharbeit frei.
Auslastung = Σ (Rüstzeit + Menge × Stückzeit) ÷ (Tage × Schichten × Stunden × Maschinen × Verfügbarkeit)
Rechenbeispiel Auslastung mit den Voreinstellungen der App
Los A hat 20 Teile zu 12 Minuten und 60 Minuten Rüstzeit, Los B 40 Teile zu 8 Minuten und 30 Minuten Rüstzeit. Zusammen sind das 300 + 350 = 650 Minuten oder 10,833 Stunden Belegung.
Eine Maschine im Einschichtbetrieb mit 8 Stunden an 5 Tagen und 90 Prozent technischer Verfügbarkeit bietet 36,0 Stunden Kapazität. Die Auslastung beträgt 10,833 ÷ 36,0 = 30,1 Prozent; bei 85 Prozent Zielauslastung reicht eine Maschine.
OEE aus Verfügbarkeit, Leistung und Qualität
Die OEE, deutsch Gesamtanlageneffektivität, bewertet eine bereits gelaufene Produktion. Verfügbarkeit ist die Laufzeit nach Stillständen im Verhältnis zur geplanten Produktionszeit, Leistung die produzierte Menge mal idealer Stückzeit im Verhältnis zur Laufzeit, Qualität die Gutmenge im Verhältnis zur produzierten Menge. Das Produkt der drei Faktoren ist die OEE; sie lässt sich auch direkt als Gutmenge mal idealer Stückzeit geteilt durch die geplante Zeit rechnen.
Mit den Voreinstellungen der App, 450 Minuten Planzeit, 55 Minuten Stillstand, 3,5 Minuten idealer Stückzeit, 98 produzierten Teilen und 3 Ausschussteilen, ergeben sich 87,8 Prozent Verfügbarkeit, 86,8 Prozent Leistung und 96,9 Prozent Qualität, zusammen 95 × 3,5 ÷ 450 = 73,9 Prozent OEE.
OEE = Verfügbarkeit × Leistung × Qualität = Gutmenge × ideale Stückzeit ÷ geplante Produktionszeit
Auslastung ist nicht OEE
Die Auslastung fragt, ob genug Aufträge für die Kapazität da sind, und rechnet mit geplanten Zeiten. Die OEE fragt, wie gut die geplante Zeit tatsächlich genutzt wurde, und rechnet mit gemessenen Stillständen, Mengen und Ausschuss. Eine Maschine kann voll ausgelastet sein und trotzdem eine niedrige OEE haben, wenn Stillstände, langsame Zyklen oder Ausschuss die geplante Zeit aufzehren.
Die App nennt keine Zielwerte für die OEE. Ein Vergleich ist nur sinnvoll, wenn Planzeit, Stillstandsarten und ideale Stückzeit gleich definiert sind.
Was die Auslastung für den Maschinenstundensatz bedeutet
Der Maschinenstundensatz verteilt die festen Kosten einer Maschine auf ihre produktiven Stunden. Sinkt die Auslastung, tragen weniger Stunden dieselben Kosten, und der Satz je Stunde steigt. Wer den Stundensatz mit einer zu hohen Auslastung rechnet, kalkuliert zu billig.
Die bewerteten Verluste zeigt der OEE-Rechner direkt: Im Beispiel gehen 450 − 95 × 3,5 = 117,5 Minuten verloren, bei 72 €/h Verlustkostensatz sind das 141,00 €. Wie produktive Stunden in den Stundensatz eingehen, zeigt der Rechner Maschinenstundensatz berechnen.
Quellen und Einordnung
- CNC-Kalkulator-App: Maschinenauslastung
Formeln und Voreinstellungen der Auslastungsrechnung, aus denen das erste Beispiel stammt.
- CNC-Kalkulator-App: OEE und Anlagenverluste
OEE-Beziehung, Verlustzeit und Voreinstellungen des zweiten Beispiels.
Fragen und Antworten
Wie berechnet man die Maschinenauslastung?
Belegung durch Aufträge geteilt durch verfügbare Kapazität. Die Belegung ist je Auftrag Rüstzeit plus Menge mal Stückzeit, die Kapazität Tage mal Schichten mal Stunden mal Maschinen mal technischer Verfügbarkeit. Im Beispiel der App sind das 10,833 h ÷ 36,0 h = 30,1 Prozent.
Wie berechnet man die OEE einer CNC-Maschine?
OEE = Verfügbarkeit × Leistung × Qualität oder direkt Gutmenge × ideale Stückzeit ÷ geplante Produktionszeit. 95 Gutteile zu 3,5 Minuten in 450 Minuten Planzeit ergeben 73,9 Prozent.
Was ist der Unterschied zwischen Auslastung und OEE?
Die Auslastung vergleicht geplante Auftragsstunden mit der Kapazität, die OEE bewertet, wie effektiv die geplante Zeit tatsächlich genutzt wurde. Beide Kennzahlen ergänzen sich und lassen sich nicht ineinander umrechnen.
Welche OEE ist gut?
Dafür nennt die App keinen Wert. Vergleichbar sind OEE-Zahlen nur bei gleicher Definition von Planzeit, Stillständen und idealer Stückzeit; aussagekräftiger ist der Verlauf an derselben Maschine.