
Messwerte in zeitlicher Reihenfolge verwenden
Die Reihenfolge bestimmt die gleitenden Spannweiten zwischen benachbarten Einzelmessungen. Eine Sortierung nach Größe würde diese Struktur verändern und kann die kurzfristige Streuung künstlich klein erscheinen lassen. Alle Werte müssen dieselbe Messgröße und vergleichbare Prozessbedingungen betreffen.
Untere und obere Spezifikationsgrenze sind Produktanforderungen. Sie werden nicht aus den größten und kleinsten gemessenen Werten abgeleitet.
Kurzfristige und gesamte Streuung trennen
Für Cp und Cpk schätzt die App die kurzfristige Standardabweichung mit mittlerer gleitender Spannweite geteilt durch 1,128. Pp und Ppk verwenden dagegen die Stichprobenstandardabweichung der gesamten eingegebenen Reihe. Diese beiden Schätzungen können unterschiedlich ausfallen.
Cp allein bewertet die Zentrierung nicht. Cpk nutzt den kleineren Abstand vom Mittelwert zu einer der Spezifikationsgrenzen. Ein Prozess nahe einer Grenze kann daher trotz breiter Toleranz einen ungünstigen Cpk haben.
σ_kurz = MR̄ ÷ 1,128; Cp = (USL − LSL) ÷ (6 × σ_kurz); Cpk = min(USL − Mittelwert, Mittelwert − LSL) ÷ (3 × σ_kurz)
Kurzes Rechenbeispiel zur Formel
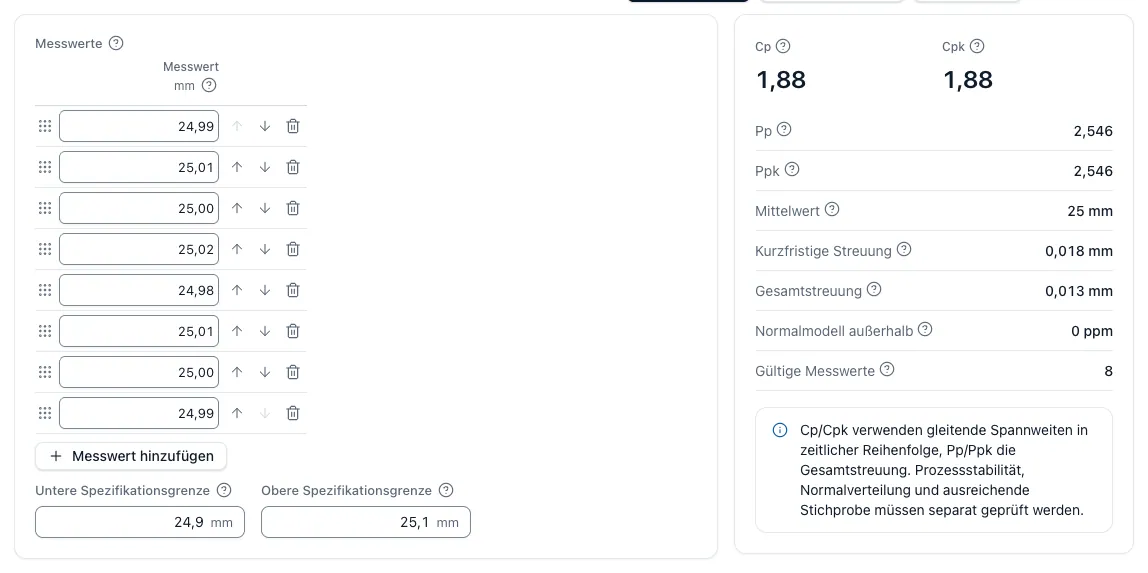
Die Folge 24,99; 25,01; 25,00; 25,02; 24,98; 25,01; 25,00; 24,99 mm hat den Mittelwert 25,00 mm. Die mittlere gleitende Spannweite beträgt 0,02 mm. Daraus folgt σ_kurz ≈ 0,017730 mm.
Mit Spezifikationsgrenzen 24,90 und 25,10 mm ergeben sich Cp = Cpk = 1,880. Die Gesamtstandardabweichung beträgt ungefähr 0,013093 mm, damit Pp = Ppk ≈ 2,546. Die acht Werte dienen ausschließlich zur nachvollziehbaren Rechnung und sind kein hinreichender Fähigkeitsnachweis.
Fähigkeit setzt einen geeigneten Prozess und Daten voraus
Prozessstabilität, Verteilungsform, geeignete Messung und eine repräsentative ausreichende Stichprobe müssen außerhalb dieser einfachen Rechnung geprüft werden. Der Rechner führt keinen vollständigen Stabilitäts- oder Normalitätstest durch.
Aus identischen Messwerten kann keine unbegrenzte Fähigkeit abgeleitet werden. Wenn die verwendete Streuung null ist, bleibt der zugehörige Index unbestimmbar. Modellierte ppm außerhalb der Grenzen sind außerdem keine tatsächlich gezählten Fehlerteile.
Quellen und Einordnung
- NIST: Process Capability
Definition und Voraussetzungen von Cp und Cpk.
- NIST: Individuals Control Charts
Schätzung der kurzfristigen Streuung aus aufeinanderfolgenden Einzelwerten und gleitenden Spannweiten.
Fragen und Antworten
Darf ich die Messwerte vor der Eingabe sortieren?
Nein, wenn die kurzfristige Streuung über gleitende Spannweiten geschätzt werden soll. Dafür wird die zeitliche Reihenfolge der Messung benötigt.
Welcher Cpk ist ausreichend?
Der erforderliche Wert ergibt sich aus der gültigen Vereinbarung und dem passenden Nachweisverfahren. Ein pauschaler Grenzwert ersetzt weder diese Anforderung noch die Prüfung von Stabilität und Datengrundlage.