
Was das Verfahren 1 prüft
Beim Verfahren 1, auch Typ-1-Studie genannt, misst ein Prüfer dasselbe kalibrierte Referenzteil mehrfach unter gleichen Bedingungen. Aus den Wiederholmessungen ergeben sich die Wiederholstreuung als Stichprobenstandardabweichung s und die systematische Abweichung als Differenz zwischen Mittelwert und Referenzwert.
Beides wird auf die Toleranz des Merkmals bezogen, das später mit diesem Messmittel geprüft werden soll. Ein Messmittel ist also nicht an sich fähig, sondern für eine bestimmte Toleranz. Bediener-, Teile- und Wechselwirkungseinflüsse untersucht das Verfahren 1 nicht; dafür gibt es weitergehende Studien.
Formeln für Cg und Cgk
Die App rechnet mit einem Toleranzanteil von 20 Prozent: Cg setzt 20 Prozent der Merkmalstoleranz T ins Verhältnis zur sechsfachen Wiederholstreuung. Cgk zieht von 10 Prozent der Toleranz den Betrag der systematischen Abweichung ab und teilt durch die dreifache Wiederholstreuung. Liegt der Mittelwert genau auf dem Referenzwert, sind Cg und Cgk gleich.
Firmen- und Kundenrichtlinien verwenden teils andere Toleranzanteile, Faktoren oder Mindestanzahlen von Messungen. Maßgeblich ist die Vorgabe des Kunden oder die eigene Prüfrichtlinie; die App gibt keinen Grenzwert vor.
Cg = 0,2 × T ÷ (6 × s) Cgk = (0,1 × T − |x̄ − x_m|) ÷ (3 × s)
Rechenbeispiel mit den Voreinstellungen der App
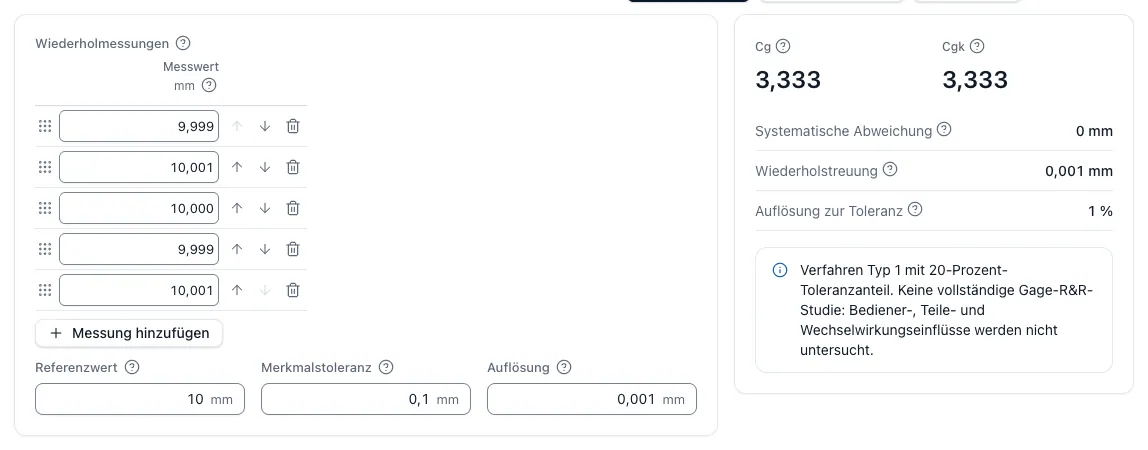
Fünf Wiederholmessungen ergeben 9,999; 10,001; 10,000; 9,999 und 10,001 mm an einem Referenzteil mit 10,000 mm. Der Mittelwert ist 10,000 mm, die systematische Abweichung damit null. Die Stichprobenstandardabweichung beträgt 0,001 mm.
Bei einer Merkmalstoleranz von 0,1 mm folgt Cg = 0,2 × 0,1 ÷ (6 × 0,001) = 3,333 und Cgk = (0,01 − 0) ÷ (3 × 0,001) = 3,333. Die Auflösung von 0,001 mm entspricht 1 Prozent der Toleranz. Fünf Werte genügen hier nur, um den Rechenweg zu zeigen; für einen Fähigkeitsnachweis fordern Richtlinien deutlich mehr Wiederholungen.
Auflösung, Messunsicherheit und Prozessfähigkeit abgrenzen
Die App zeigt zusätzlich, welchen Anteil der Toleranz der kleinste Anzeigeschritt ausmacht. Ein Messmittel, dessen Auflösung einen großen Teil der Toleranz belegt, kann die Streuung des Prozesses nicht sichtbar machen, auch wenn Cg rechnerisch gut aussieht.
Die Messunsicherheit beschreibt dagegen, wie genau ein einzelnes Messergebnis ist, und fasst mehrere Beiträge in einem Budget zusammen. Die Prozessfähigkeit Cp und Cpk bewertet die Streuung der gefertigten Teile, nicht die des Messmittels. Alle drei Kennwerte beantworten verschiedene Fragen und ersetzen sich nicht.
Quellen und Einordnung
- NIST/SEMATECH e-Handbook: Gauge R & R studies
Wiederholbarkeit, Vergleichbarkeit und Bias von Messmitteln im Produktionsumfeld. Die Formeln für Cg und Cgk mit 20-Prozent-Toleranzanteil sind die des App-Rechners.
- CNC-Kalkulator-App: Messmittelfähigkeit Typ 1
Formeln, Voreinstellungen und Hinweise des Rechners, aus denen das Rechenbeispiel stammt.
Fragen und Antworten
Was ist der Unterschied zwischen Cg und Cgk?
Cg bewertet nur die Wiederholstreuung des Messmittels im Verhältnis zur Toleranz. Cgk berücksichtigt zusätzlich, wie weit der Mittelwert der Messungen vom kalibrierten Referenzwert abweicht. Ohne systematische Abweichung sind beide gleich.
Welcher Cg-Wert ist ausreichend?
Das legt die Vorgabe des Kunden oder die eigene Prüfrichtlinie fest, zusammen mit Toleranzanteil und Anzahl der Messungen. Die App rechnet Cg und Cgk, gibt aber keinen Grenzwert vor.
Warum wird mit 20 Prozent der Toleranz gerechnet?
Das ist die Konvention, die der Rechner der App für das Verfahren 1 verwendet: Das Messmittel soll nur einen kleinen Teil der Toleranz verbrauchen. Andere Richtlinien nutzen andere Anteile; dann sind die Ergebnisse nicht direkt vergleichbar.
Ersetzt das Verfahren 1 eine vollständige Messsystemanalyse?
Nein. Es betrachtet ein Referenzteil und einen Bediener. Einflüsse verschiedener Prüfer, Teile und ihrer Wechselwirkungen untersucht erst eine weitergehende Studie.