
Die Kienzle-Gleichung
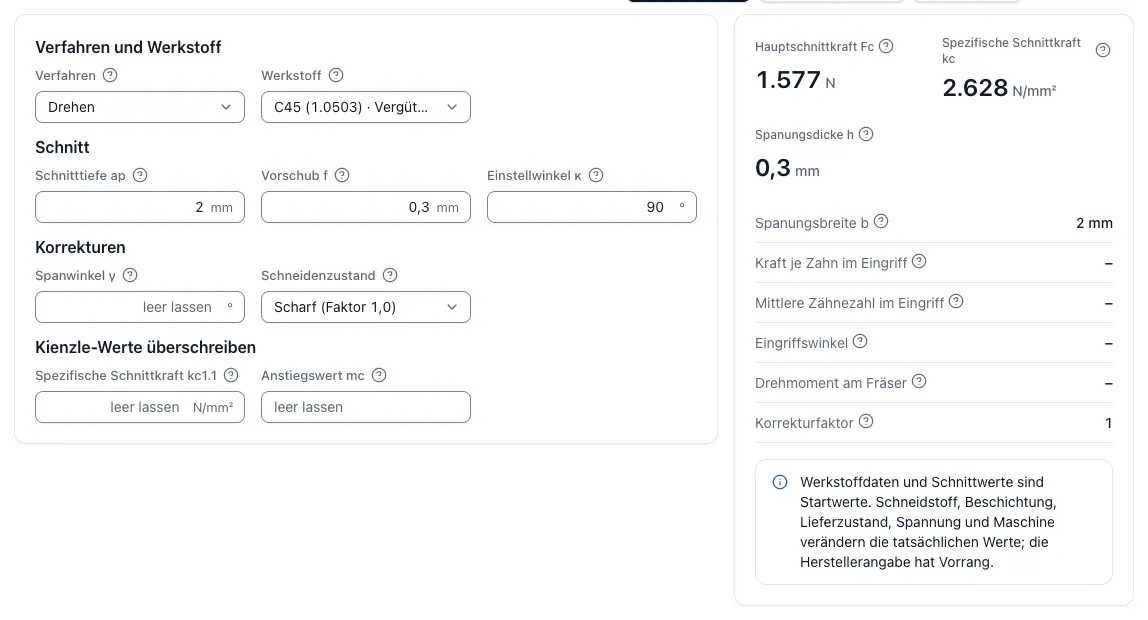
Kienzle beschreibt die spezifische Schnittkraft kc als Funktion der Spanungsdicke h. Der Hauptwert kc1.1 gilt für einen Span von 1 mm Dicke und 1 mm Breite, der Anstiegswert mc beschreibt, wie stark kc bei dünneren Spänen zunimmt. Multipliziert mit dem Spanungsquerschnitt b × h ergibt sich die Hauptschnittkraft. Kγ und Kver korrigieren Spanwinkel und Verschleiß.
Der Exponent macht den Unterschied zur Rechnung mit einem festen kc-Wert. Halbiert sich die Spanungsdicke, steigt kc um den Faktor 2^mc, bei mc = 0,25 also um rund 19 Prozent. Kleine Vorschübe und schmale Eingriffe erzeugen deshalb weniger Kraft, aber mehr Kraft je abgetragenem Kubikmillimeter.
Fc = b × h × kc1.1 × h^−mc × Kγ × Kver
Spezifische Schnittkraft kc
Die spezifische Schnittkraft kc ist die Schnittkraft je Quadratmillimeter Spanungsquerschnitt, angegeben in N/mm². Sie ist kein fester Werkstoffwert: Je dünner der Span, desto größer wird kc, weil Reibung und Verformung an der Schneidkante einen größeren Anteil am Spanungsvorgang haben.
kc1.1 ist der Sonderfall für 1 mm Spanungsdicke und 1 mm Spanungsbreite, also der Ausgangswert, aus dem kc für die tatsächliche Spanungsdicke berechnet wird. Wer mit einem festen kc rechnet, unterschätzt die Kraft bei kleinen Vorschüben und überschätzt sie bei großen.
kc = kc1.1 × h^−mc
Spanungsdicke und Spanungsbreite beim Drehen und Fräsen
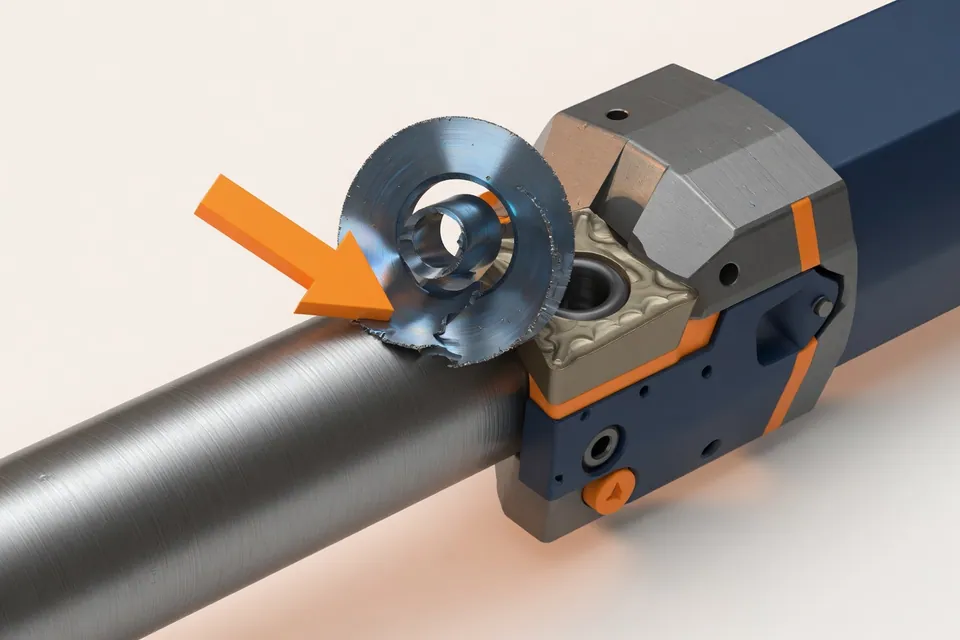
Beim Drehen greift eine Schneide im Dauereingriff. Mit Vorschub f, Schnitttiefe ap und Einstellwinkel κ gilt h = f × sin κ und b = ap ÷ sin κ. Ein kleinerer Einstellwinkel macht den Span dünner und breiter.
Beim Fräsen schneiden die Zähne nacheinander, und die Spanungsdicke ändert sich über den Eingriff. Der Rechner nutzt die mittlere Spanungsdicke hm aus Zahnvorschub fz, Schnittbreite ae und Fräserdurchmesser D. Aus der Kraft je Zahn im Eingriff und der mittleren Zahl gleichzeitig schneidender Zähne folgt die mittlere Tangentialkraft Fc,mittel = Fc,Zahn × z × φs ÷ 360°, dazu Eingriffswinkel und Drehmoment am Fräser. Schneidet im Mittel weniger als ein Zahn, weist der Rechner auf die unterbrochene Belastung hin, die Schwingungen und Verschleiß fördert.
hm = fz × sin κ × 2 × (ae ÷ D) ÷ φs mit cos φs = 1 − 2 × ae ÷ D (φs im Bogenmaß)
Startwerte für kc1.1 und mc
Ohne eigene Werte nimmt der Rechner kc1.1 und mc aus der Werkstoffdatenbank der App. Sie gelten für scharfe Schneiden und den Bezugsspanwinkel von 6° bei Stahl und 2° bei Guss. Jedes Grad mehr Spanwinkel senkt die Kraft um etwa 1 Prozent. Für normalen Verschleiß rechnet der Rechner mit dem Faktor 1,3, für starken mit 1,5; für die Auslegung von Maschine und Spannung rechnen Sie besser mit verschlissener Schneide.
Die Datenbankwerte sind Startwerte. Lieferzustand und Wärmebehandlung verschieben sie, verbindlich sind Werte aus eigenen Versuchen oder vom Werkzeughersteller.
kc1.1 und mc je Werkstoff
Kienzle-Werte für die Hauptschnittkraft, scharfe Schneide, Bezugsspanwinkel 6° bei Stahl und 2° bei Guss.
| Werkstoff | kc1.1 (N/mm²) | mc | Quelle |
|---|---|---|---|
| Baustahl S235JR | 1.780 | 0,17 | Werkstoffdatenbank der CNC-Kalkulator-App |
| Vergütungsstahl C45 | 2.220 | 0,14 | Werkstoffdatenbank der CNC-Kalkulator-App |
| Vergütungsstahl 42CrMo4 | 2.500 | 0,26 | Werkstoffdatenbank der CNC-Kalkulator-App |
| Edelstahl X5CrNi18-10 (1.4301) | 2.350 | 0,21 | Werkstoffdatenbank der CNC-Kalkulator-App |
| Grauguss EN-GJL-250 | 1.160 | 0,26 | Werkstoffdatenbank der CNC-Kalkulator-App |
| Aluminium EN AW-6082 | 830 | 0,23 | Werkstoffdatenbank der CNC-Kalkulator-App |
| Titan Ti-6Al-4V | 1.450 | 0,23 | Werkstoffdatenbank der CNC-Kalkulator-App |
| Nickellegierung NiCr19Fe19Nb5Mo3 (2.4668) | 2.900 | 0,25 | Werkstoffdatenbank der CNC-Kalkulator-App |
Startwerte für die Planung, keine Messwerte eines bestimmten Werkzeugs. Für Vorschub- und Passivkraft gelten eigene Werte, die die Datenbank der App nicht enthält.
Rechenbeispiel: Längsdrehen und Fräsen in C45
Längsdrehen mit 3 mm Schnitttiefe, 0,25 mm Vorschub, 95° Einstellwinkel und scharfer Schneide, Werkstoffwerte aus der Datenbank. Die Spanungsdicke beträgt 0,25 × sin 95° = 0,249 mm, die Spanungsbreite 3 ÷ sin 95° = 3,01 mm. Daraus folgen kc = 2.220 × 0,249^−0,14 ≈ 2.697 N/mm² und Fc ≈ 3,01 × 0,249 × 2.697 ≈ 2.023 N.
Mit normalem Verschleiß steigt die Kraft auf rund 2.630 N, in 42CrMo4 bei sonst gleichen Werten auf rund 2.690 N. Bei vc = 200 m/min entspricht das einer Schnittleistung von etwa 6,7 kW mit scharfer und 8,8 kW mit verschlissener Schneide, bevor der Wirkungsgrad des Antriebs berücksichtigt ist.
Zum Vergleich Fräsen in C45 mit einem Fräser von 16 mm Durchmesser, vier Zähnen, ae = 4 mm, ap = 12 mm und fz = 0,06 mm. Die mittlere Spanungsdicke liegt bei 0,029 mm, kc steigt dadurch auf rund 3.650 N/mm². Ein Zahn im Eingriff trägt etwa 1.255 N, im Mittel schneiden 0,67 Zähne, die mittlere Tangentialkraft liegt bei rund 840 N und das Drehmoment am Fräser bei 6,7 Nm.
Pc = Fc × vc ÷ 60 000
Vorschubkraft beim Fräsen und Passivkraft
Neben der Hauptschnittkraft Fc wirken die Vorschubkraft Ff in Vorschubrichtung und die Passivkraft Fp senkrecht dazu. Für beide lässt sich derselbe Kienzle-Ansatz mit eigenen Werkstoffwerten kf1.1, mf beziehungsweise kp1.1, mp verwenden. Diese Werte stehen in Fachtabellen und Herstellerunterlagen; die Werkstoffdatenbank der App enthält nur kc1.1 und mc für die Hauptschnittkraft.
Beim Fräsen hängt die Vorschubkraft zusätzlich von Gleich- oder Gegenlauf und vom Eingriffswinkel ab und wechselt über den Eingriff Betrag und Richtung. Ein fester Anteil an Fc ist deshalb nur ein grober Anhalt. Für Spannung und Vorrichtung zählt die größte auftretende Kraft, nicht der Mittelwert.
Schnittkraft messen oder berechnen
Gemessen wird die Schnittkraft mit Kraftmessplattformen unter dem Werkstück oder mit rotierenden Messsystemen in der Spindel, meist in Forschung, Werkzeugentwicklung und Prozessoptimierung. Die Messung zeigt alle drei Kraftkomponenten und ihren Verlauf über den Eingriff, braucht aber Messtechnik und Versuchszeit.
Indirekt lässt sich die Kraft aus der Leistungsaufnahme der Spindel abschätzen: Schnittleistung geteilt durch Schnittgeschwindigkeit ergibt die mittlere Schnittkraft, sofern die Leerlaufleistung abgezogen ist. Für Angebot und Planung genügt die Rechnung nach Kienzle mit Datenbankwerten; sie zeigt früh, ob Spindel, Spannung und Werkzeug die geplanten Schnittwerte tragen.
Fc ≈ Pc × 60 000 ÷ vc
Was die Schnittkraft für Prozess und Kalkulation entscheidet
Aus der Schnittkraft folgen Leistung und Drehmoment an der Spindel, die Spannkraft, die das Werkstück gegen Verschieben sichern muss, und die Durchbiegung von Werkzeug und Werkstück. Der Spannkraftrechner der App teilt die Kraft mit Sicherheitsfaktor durch Reibwert und Zahl der Kontaktflächen. Vorschub- und Passivkraft hängen von Werkstoff und Schneidengeometrie ab und liegen meist deutlich unter der Hauptschnittkraft.
Für die Kalkulation ist die Kraft eine Plausibilitätsgrenze. Reichen Spindel, Spannung oder Stabilität für die geplanten Schnittwerte nicht, werden Schnitttiefe oder Vorschub reduziert, und es entstehen mehr Schnitte und mehr Hauptzeit. Wer die Kraft vor dem Angebot prüft, kalkuliert keine Zeit, die auf der Maschine nicht fahrbar ist.
F_N = S × F ÷ (μ × n_Kontakt)
Fragen und Antworten
Wie berechnet man die Schnittkraft beim Drehen?
Mit Fc = b × h × kc1.1 × h^−mc, dabei h = f × sin κ und b = ap ÷ sin κ. Für C45 mit ap = 3 mm, f = 0,25 mm und κ = 95° ergeben sich mit den Datenbankwerten der App rund 2.020 N.
Was ist die spezifische Schnittkraft?
Die Schnittkraft je Quadratmillimeter Spanungsquerschnitt in N/mm². Sie steigt bei dünneren Spänen und wird deshalb nach Kienzle aus kc1.1 und mc für die tatsächliche Spanungsdicke berechnet: kc = kc1.1 × h^−mc.
Was bedeutet kc1.1?
kc1.1 ist die spezifische Schnittkraft für einen Span mit 1 mm Dicke und 1 mm Breite, angegeben in N/mm². Zusammen mit dem Anstiegswert mc beschreibt sie einen Werkstoff in der Kienzle-Gleichung.
Warum steigt die spezifische Schnittkraft bei kleinem Vorschub?
Weil kc mit h^−mc wächst: Je dünner der Span, desto mehr Kraft entfällt auf jeden Quadratmillimeter Spanungsquerschnitt. Halbe Spanungsdicke bedeutet bei mc = 0,25 rund 19 Prozent mehr kc; die Gesamtkraft sinkt trotzdem, weil der Querschnitt kleiner wird.
Wie groß ist die Schnittkraft beim Fräsen?
Beim Fräsen unterscheidet man die Kraft an einem Zahn im Eingriff und die mittlere Kraft am Fräser über eine Umdrehung. Der Rechner zeigt beide, dazu Eingriffswinkel, mittlere Zähnezahl im Eingriff und Drehmoment. Für die Leistung zählt die mittlere Kraft, für Spannung und Werkzeugbelastung auch die Kraft je Zahn.
Wie groß ist die Vorschubkraft beim Fräsen?
Einen festen Anteil an der Schnittkraft gibt es nicht: Die Vorschubkraft hängt von Gleich- oder Gegenlauf, Eingriffswinkel und Schneidengeometrie ab und ändert über den Eingriff Betrag und Richtung. Gerechnet wird sie mit demselben Kienzle-Ansatz und eigenen Werkstoffwerten kf1.1 und mf aus Fachtabellen oder vom Werkzeughersteller; der Kienzle-Rechner der App rechnet die Hauptschnittkraft.
Wo rechne ich die Schnittleistung?
Schnittleistung, Antriebsleistung und Drehmoment aus Zeitspanvolumen und spezifischer Schnittkraft behandelt die Seite Leistungsbedarf berechnen. Aus der Kraft dieser Seite folgt die Leistung über Pc = Fc × vc ÷ 60.000.