
Senktiefe einer Kegelsenkung
Die Kegelsenkung verbindet den Senkdurchmesser D an der Oberfläche über einen Kegel mit dem Gesamtwinkel α mit dem Bohrdurchmesser d. Die axiale Tiefe zwischen beiden Durchmessern folgt aus dem halben Kegelwinkel. Bei 90° ist tan 45° gleich eins, und die Senktiefe ist die halbe Durchmesserdifferenz.
Beispiel mit 20 mm Senkdurchmesser auf einer 11-mm-Bohrung: Bei 90° beträgt die Senktiefe (20 − 11) ÷ 2 = 4,5 mm, bei 120° nur noch 2,6 mm. Größere Winkel brauchen also weniger axiale Tiefe für denselben Durchmesser. Der Rechner Kegelsenkung erwartet beide Durchmesser und den Gesamtwinkel und meldet, wenn der Senkdurchmesser kleiner als die Bohrung angegeben ist.
t = (D − d) ÷ (2 × tan(α ÷ 2))
Z-Tiefe des Senkers im NC-Programm
Die Senktiefe beschreibt das Werkstück, nicht die Position des Werkzeugs. Ein spitzer Kegelsenker taucht tiefer ein, als die Senkung tief ist, weil seine Spitze in die Bohrung hineinragt. Für die programmierte Z-Tiefe der Spitze zählt deshalb der Weg vom Spitzendurchmesser d_s des Werkzeugs bis zum Senkdurchmesser.
Bei 90° und spitzem Werkzeug ist die Z-Tiefe der halbe Senkdurchmesser, im Beispiel also 10 mm statt 4,5 mm. Hat der Senker eine abgeflachte Spitze, setzen Sie deren Durchmesser als kleinen Durchmesser in den Rechner ein. Die Formel zeigt zugleich die Toleranzwirkung: Bei 90° verschiebt jede Änderung der Z-Tiefe um 0,1 mm den Senkdurchmesser um 0,2 mm. Der Werkzeugwinkel muss zum Zeichnungswinkel passen, sonst stimmen Tiefe und Durchmesser nicht zugleich.
z_Spitze = (D − d_s) ÷ (2 × tan(α ÷ 2))
Zylindersenkung aus Kopfmaßen und Freiraum
Für Zylinderkopfschrauben wird eine zylindrische Senkung mit ebenem Grund gefertigt. Der Rechner Zylindersenkung geht vom tatsächlichen größten Kopfdurchmesser und der Kopfhöhe der verwendeten Schraube aus und addiert den gewünschten Freiraum: radial auf jeder Seite, axial unter dem Kopf. Bei Kopf Ø 10 mm, 6 mm Kopfhöhe, 0,5 mm radialem und 0,3 mm axialem Freiraum ergibt sich eine Senkung Ø 11 × 6,3 mm.
Das Ergebnis ist eine geometrische Ableitung aus Ihren Kopfmaßen, keine Normsenkung. Unterlegscheiben, Werkzeugzugang, Restwandstärke und Bauteilfestigkeit prüfen Sie separat; ist die Senkung in der Zeichnung bemaßt, gilt die Zeichnung.
D = d_Kopf + 2 × s_radial · t = h_Kopf + s_axial
Fase an Bohrung und Kante
Eine Fase wird meist als axiale Tiefe mal Winkel angegeben, etwa 0,5 × 45°. Der Fasenrechner der App rechnet mit dem Winkel zur Achse die radiale Breite b und die schräge Länge s. Bei 45° sind Tiefe und Breite gleich, die schräge Länge beträgt 0,71 mm. Bei 30° zur Achse und derselben Tiefe schrumpft die Breite auf 0,29 mm.
Für eine Fase am Bohrungsrand mit einem 90°-Senker hängen Fasen- und Senkungsrechnung zusammen: Eine Bohrung Ø 8,5 mm mit 0,5 mm Fase bekommt einen Senkdurchmesser von 8,5 + 2 × 0,5 = 9,5 mm, die Senktiefe ist 0,5 mm.
b = h × tan α · s = h ÷ cos α
Senkungen in Stückzeit und Kosten
Die Schnittzeit einer Senkung ist kurz. Teuer wird sie über das Drumherum: einen weiteren Werkzeugwechsel, das erneute Anfahren jeder Bohrung und gegebenenfalls einen Arbeitsgang auf der Rückseite. Bei vielen Bohrungen zählen diese Nebenzeiten stärker als die Senkung selbst.
Ein Beispiel mit angenommenen Werten: 24 Kegelsenkungen von 4,5 mm Tiefe, gefahren mit 200 mm/min, brauchen je Senkung rund 1,4 Sekunden Schnittzeit. Mit 4 Sekunden Positionierzeit je Bohrung und einem Werkzeugwechsel von 6 Sekunden kommen rund 2,2 Minuten je Teil zusammen, davon nur rund ein Viertel im Schnitt.
Für die Kalkulation lohnt es sich deshalb, Senkungen und Fasen als eigene Position mit Anzahl, Werkzeugwechsel und Positionierzeit zu führen. Die Werkzeugwechselzeit und die Hauptzeit Bohren mit Eilgang zwischen den Bohrungen liefern in der App die Bausteine dafür.
Fragen und Antworten
Wie tief muss eine 90°-Senkung sein?
Bei 90° ist die Senktiefe die halbe Differenz aus Senk- und Bohrdurchmesser: t = (D − d) ÷ 2. Für Ø 20 mm auf einer 11-mm-Bohrung sind das 4,5 mm.
Wie tief muss eine Kegelsenkung für M6 sein?
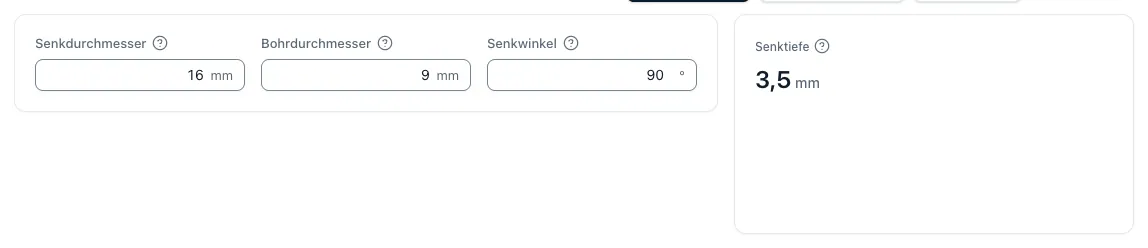
Das hängt vom Senkdurchmesser ab, den Zeichnung oder Datenblatt der Senkschraube vorgeben; die App enthält keine Normsenkungen. Bei 90° gilt t = (D − d) ÷ 2. Mit dem Durchgangsloch 6,6 mm (Reihe mittel, wie in der Gewindetabelle) und zum Beispiel einem Senkdurchmesser von 13 mm aus der Zeichnung sind das (13 − 6,6) ÷ 2 = 3,2 mm. Der Rechner Kegelsenkung ist mit 16 mm, 9 mm und 90° vorbelegt; tragen Sie dort Ihre Werte ein.
Welcher Senkdurchmesser gehört zu meiner Senkschraube?
Der Kopfdurchmesser steht im Datenblatt oder in der Norm der Schraube, das Senkmaß in der Zeichnung. Die App rechnet die Geometrie aus diesen Maßen, enthält aber keine Tabellen mit Normsenkungen.
Warum ist die Z-Tiefe im Programm größer als die Senktiefe?
Weil die Spitze des Senkers in die Bohrung hineinragt. Programmiert wird die Werkzeugspitze, also der Weg vom Spitzendurchmesser bis zum Senkdurchmesser. Bei 90° und spitzem Werkzeug ist das der halbe Senkdurchmesser.
Wie rechne ich eine Fase 1 × 45° um?
Bei 45° zur Achse sind axiale Tiefe und radiale Breite gleich, hier also je 1 mm. Die schräge Länge beträgt 1 ÷ cos 45° ≈ 1,41 mm.