
Grauguss und Sphäroguss im Schnittdaten-Finder
Die App führt zwei Gusseisen der ISO-Gruppe K mit eigenen Schnittdaten: Grauguss EN-GJL-250 (5.1301, früher GG-25) und Sphäroguss EN-GJS-400-15 (5.3106, früher GGG-40). In der Werkstoffdatenbank der App finden Sie beide auch über die alten Kurznamen.
Hinterlegt sind für EN-GJL-250 eine Dichte von 7,2 g/cm³, eine Zugfestigkeit von 250 bis 350 N/mm² und kc1.1 1.160 N/mm², für EN-GJS-400-15 7,1 g/cm³, 400 bis 500 N/mm² und kc1.1 1.400 N/mm². Die Hinweise der App: Grauguss ist kurzbrechend und abrasiv, trocken bearbeitbar, die Gusshaut ist zu vermeiden. Sphäroguss ist zäher als Grauguss und bildet längere Späne.
Startwerte für Fräsen, Drehen und Bohren
Die Bereiche sind Startwerte aus dem Schnittdaten-Finder der App für beschichtetes Hartmetall. Der Zahnvorschub gilt für einen Fräser mit 10 mm Durchmesser, der Bohrvorschub für einen Bohrer mit 10 mm. Verbindlich sind die Daten Ihres Werkzeugherstellers.
- EN-GJL-250, Fräsen: vc 100–180 m/min, Start 140 m/min; fz 0,06–0,12 mm
- EN-GJL-250, Drehen: vc 150–250 m/min, Start 200 m/min; f 0,15–0,40 mm
- EN-GJL-250, Bohren Ø 10 mm: vc 80–140 m/min; f 0,15–0,30 mm
- EN-GJS-400-15, Fräsen: vc 100–170 m/min, Start 135 m/min; fz 0,05–0,10 mm
- EN-GJS-400-15, Drehen: vc 140–230 m/min, Start 185 m/min; f 0,15–0,40 mm
- EN-GJS-400-15, Bohren Ø 10 mm: vc 70–120 m/min; f 0,12–0,28 mm
Gusshaut, Abrasion und Trockenbearbeitung
Die Gusshaut ist härter und unregelmäßiger als das Grundgefüge. Läuft die Schneide in ihr, verschleißt sie schneller als im übrigen Werkstoff. Wählen Sie die erste Zustellung so, dass die Schneide unter der Gusshaut schneidet, und berücksichtigen Sie das beim Bearbeitungsaufmaß des Rohteils.
Grauguss ist laut App trocken bearbeitbar. Die Graphitlamellen lassen den Span kurz brechen, die Abrasion bestimmt den Verschleiß. Sphäroguss bildet wegen der kugeligen Graphitform längere Späne, die Startwerte liegen bei Fräsen und Drehen etwas unter denen von Grauguss, der Zahnvorschub ebenfalls.
Weitere Guss-Sorten in der Werkstoffdatenbank
Die Werkstoffdatenbank der App führt zahlreiche weitere Gusseisen mit Dichte und Norm. Für Schnittdaten verweist der Katalog alle Graugusssorten von EN-GJL-100 bis EN-GJL-350 auf EN-GJL-250, die Sphärogusssorten wie EN-GJS-500-7, EN-GJS-600-3 und EN-GJS-700-2 auf EN-GJS-400-15. Auch Vermiculargraphitguss EN-GJV und Temperguss EN-GJMW und EN-GJMB sind EN-GJS-400-15 zugeordnet.
Für bainitisches Gusseisen (ADI) wie EN-GJS-800-10 bis EN-GJS-1400-1 ergänzt der Katalog, die Schnittgeschwindigkeit deutlich unter den Werten für EN-GJS-400 anzusetzen. Eigene Zahlen für diese Sorten nennt die App nicht. Für höherfeste Guss-Sorten bleiben die Startwerte der Referenz eine obere Orientierung; die Herstellerangaben haben Vorrang.
Leistungsbedarf und Kosten beim Gussteil
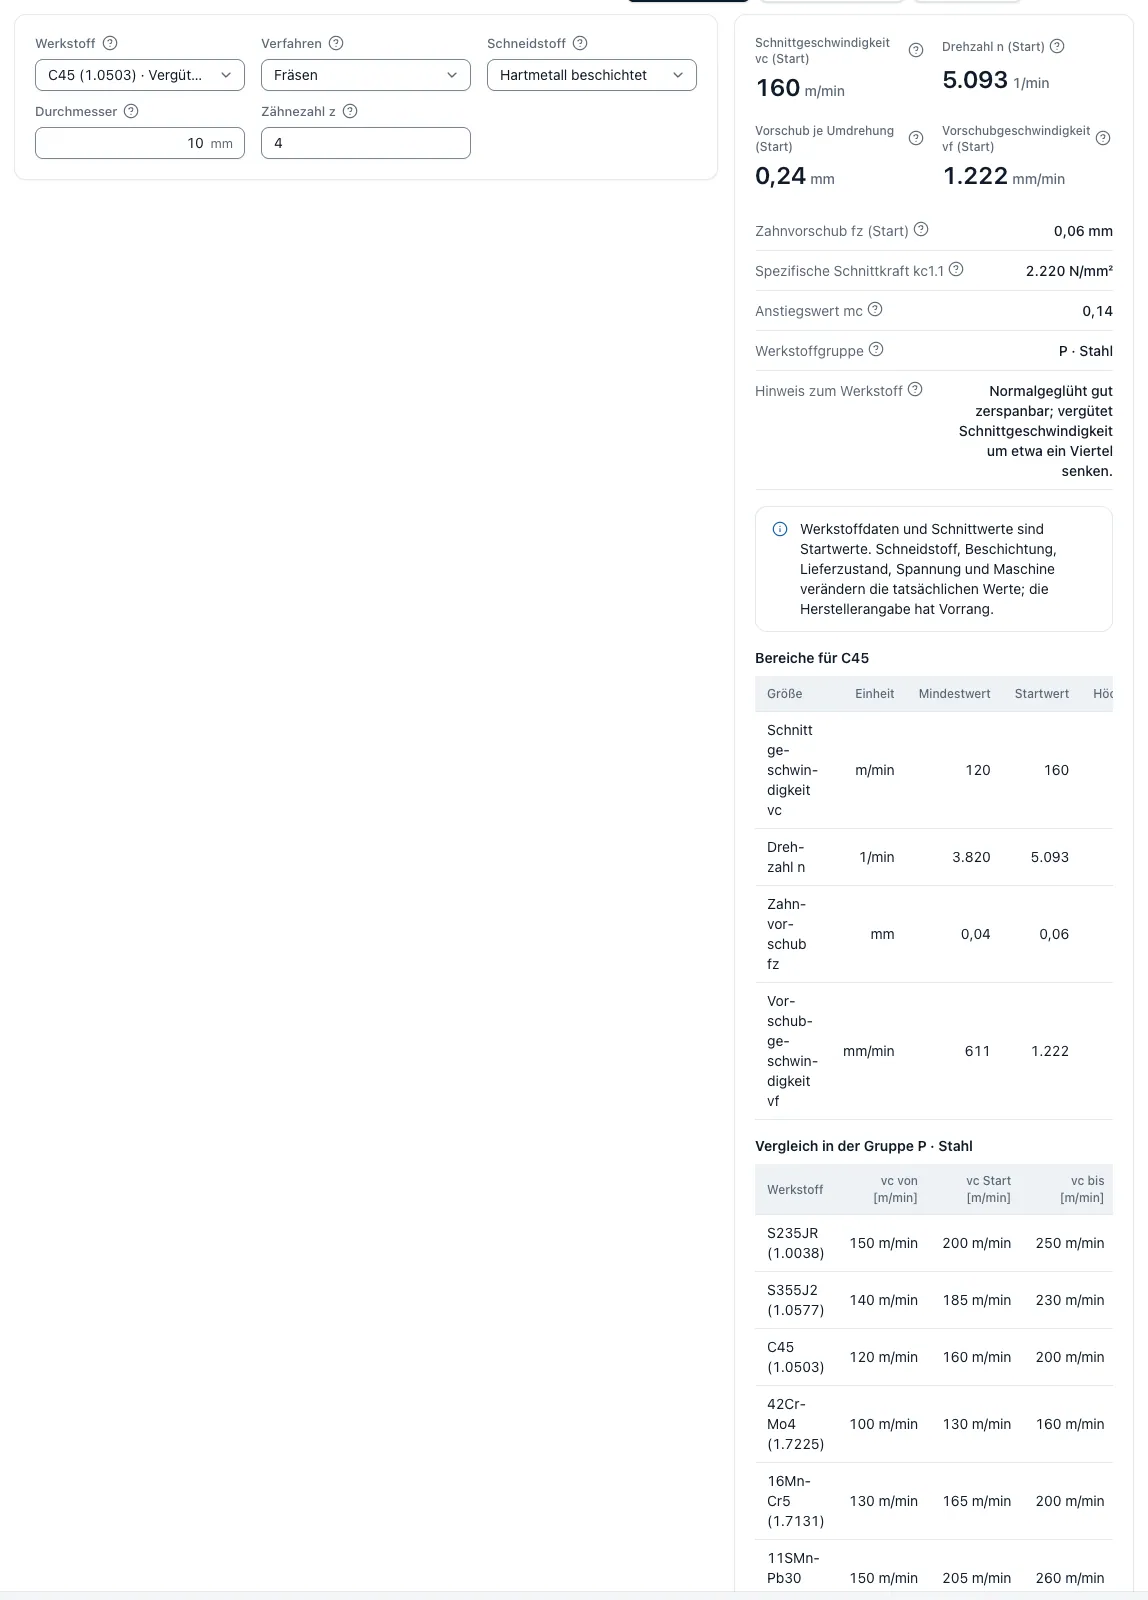
Gusseisen braucht je zerspantem Volumen weniger Leistung als Stahl. Bei 0,1 mm Spanungsdicke und 80 % Wirkungsgrad schafft ein Kilowatt mit den Werten der App bei EN-GJL-250 rund 23 cm³/min, bei EN-GJS-400-15 rund 19 cm³/min und bei C45 rund 16 cm³/min.
Die Hauptzeit liegt im Bereich von Stahl. Mit Fräser Ø 10 mm, drei Schneiden, 10 mm Schnitttiefe und 5 mm Schnittbreite ergeben die Startwerte rund 60 cm³/min bei Grauguss, 48 cm³/min bei Sphäroguss und 46 cm³/min bei C45. Der Unterschied in der Kalkulation entsteht deshalb weniger in der Hauptzeit als beim Verschleiß durch Abrasion und Gusshaut und beim Rohteil: Ein Gussrohteil ist meist endkonturnah, das Spanvolumen hängt vom Aufmaß ab.
Bei Gehäusen mit vielen Bohrungen zählt die Bohrzeit. Mit Ø 10 mm und den Startwerten bohrt Grauguss mit rund 790 mm/min Vorschubgeschwindigkeit, Sphäroguss mit rund 600 mm/min und C45 mit rund 560 mm/min; dieselbe Bohrung braucht in EN-GJL-250 also rund 30 % weniger Bohrzeit als in C45. Beim Längsdrehen mit den Voreinstellungen von Schnittdaten Drehen liegen beide Gusssorten mit 17 bis 19 Sekunden je Schnitt dagegen auf dem Niveau von C45.
Für das Rohteilgewicht hinterlegt die App Dichten zwischen 7,0 und 7,4 g/cm³ je nach Sorte.
Pc = Q × kc ÷ 60.000 kc = kc1.1 × h^(−mc)
Fragen und Antworten
Welche Schnittdaten gelten für GG-25?
Für EN-GJL-250 (früher GG-25) nennt der Schnittdaten-Finder der App beim Fräsen 100 bis 180 m/min mit Startwert 140 m/min und einen Zahnvorschub von 0,06 bis 0,12 mm, beim Drehen 150 bis 250 m/min bei 0,15 bis 0,40 mm Vorschub.
Wie unterscheiden sich GGG-40 und GG-25 beim Fräsen?
EN-GJS-400-15 (GGG-40) ist zäher und bildet längere Späne. Die App nennt 100 bis 170 m/min mit fz 0,05 bis 0,10 mm gegenüber 100 bis 180 m/min mit fz 0,06 bis 0,12 mm bei EN-GJL-250. Die spezifische Schnittkraft kc1.1 liegt mit 1.400 statt 1.160 N/mm² höher.
Hat die App Werte für EN-GJS-600 oder ADI?
Keine eigenen. EN-GJS-600-3 und weitere Sphärogusssorten verweisen im Katalog auf EN-GJS-400-15. Für ADI rät der Katalog ausdrücklich, die Schnittgeschwindigkeit deutlich unter den Werten für EN-GJS-400 anzusetzen. Verbindlich sind die Herstellerangaben.
Muss Grauguss mit Kühlschmierstoff bearbeitet werden?
Laut Hinweis der App ist EN-GJL-250 trocken bearbeitbar. Ob Ihr Werkzeug trocken oder mit Kühlung laufen soll, legen die Angaben des Werkzeugherstellers fest.