
Inconel 718 im Schnittdaten-Finder
Die App führt die Nickelbasislegierung NiCr19Fe19Nb5Mo3 (2.4668, Alloy 718) in der ISO-Gruppe S mit eigenen Schnittdaten. Hinterlegt sind eine Dichte von 8,19 g/cm³, eine Zugfestigkeit von 1.240 bis 1.400 N/mm² und eine spezifische Schnittkraft kc1.1 von 2.900 N/mm² mit mc 0,25. Damit liegt kc1.1 über allen ungehärteten Stählen der App.
Der Hinweis der App ist knapp: sehr schwer zerspanbar, starke Kaltverfestigung, Schnittdaten des Herstellers nutzen. Die Werte unten sind deshalb ausdrücklich Startwerte für die Kalkulation, keine Freigabe für die Fertigung.
Startwerte für Fräsen, Drehen und Bohren
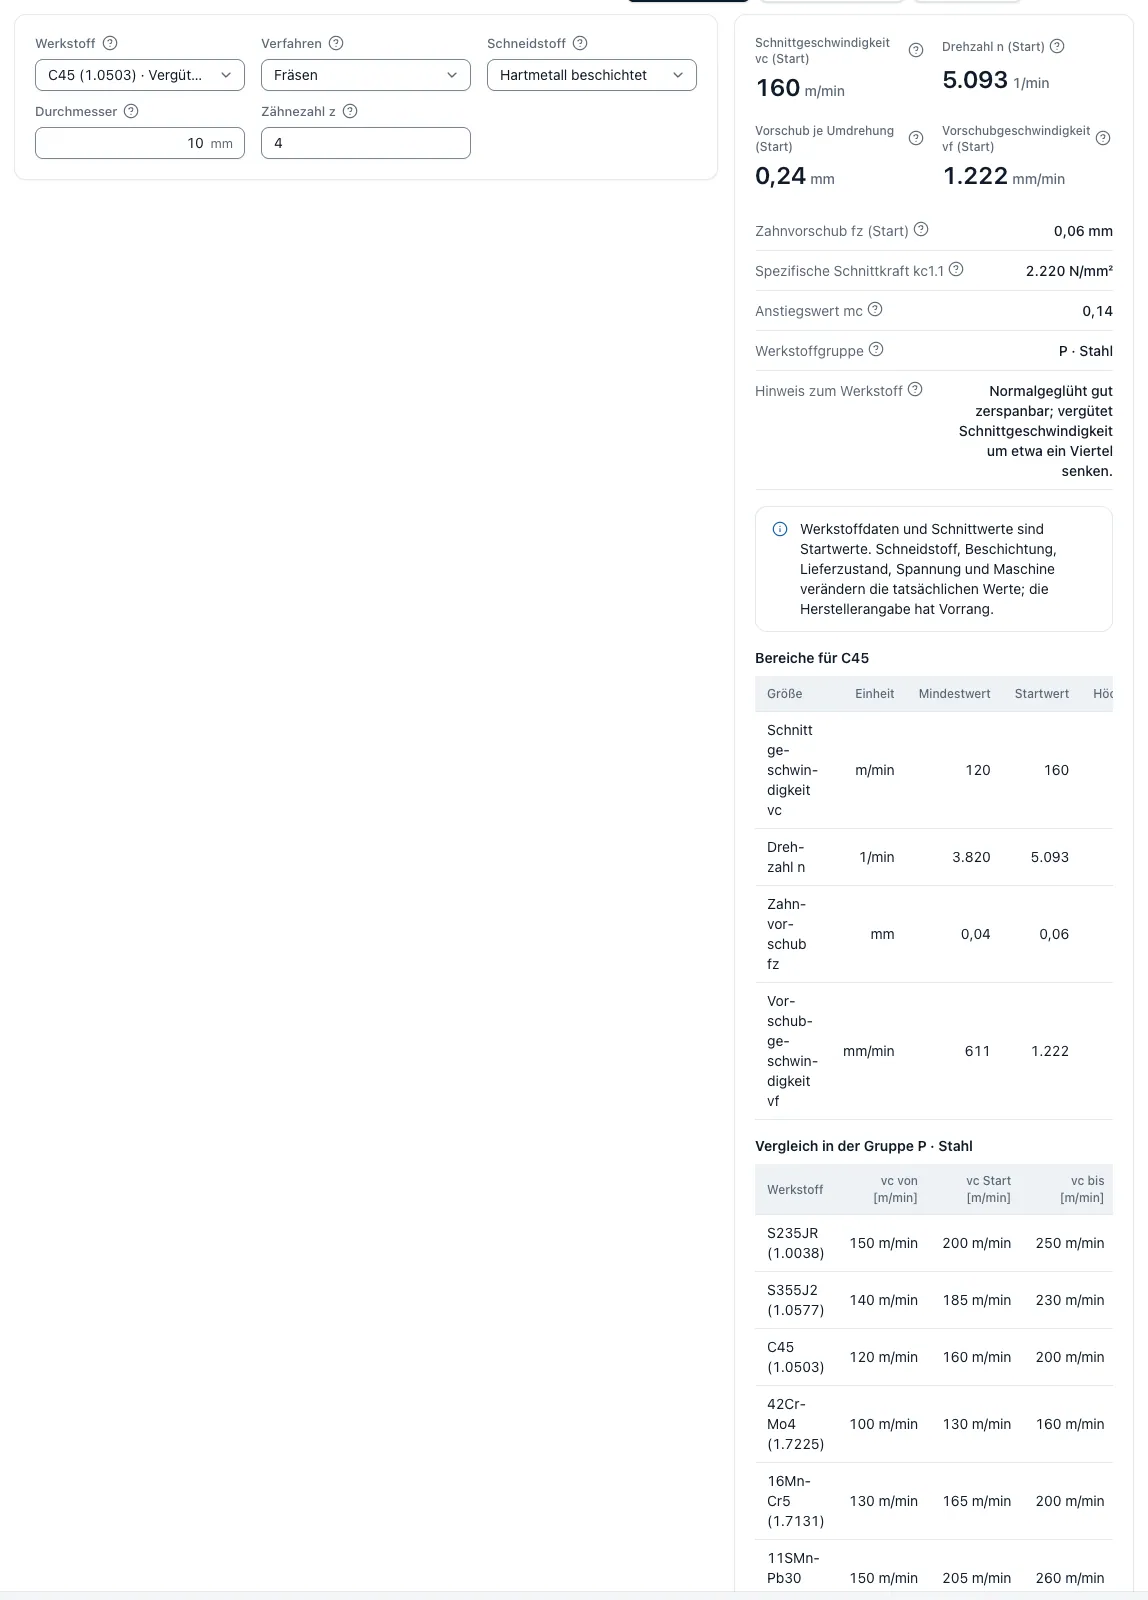
Die Bereiche stammen aus dem Schnittdaten-Finder der App für beschichtetes Hartmetall. Für einen Fräser mit 10 mm Durchmesser ergibt der Startwert von 32,5 m/min rund 1.035 1/min, mit drei Schneiden und fz 0,035 mm eine Vorschubgeschwindigkeit von rund 110 mm/min.
Beim Längsdrehen mit den Voreinstellungen von Schnittdaten Drehen, Ø 50 mm, 100 mm Schnittlänge und 2 mm Schnitttiefe, dauert ein Schnitt mit den Startwerten rund 142 Sekunden, in C45 rund 17 Sekunden. Beim Bohren mit Ø 10 mm ergeben die Startwerte rund 33 mm/min Vorschubgeschwindigkeit; eine 20 mm tiefe Bohrung braucht damit rund 36 Sekunden reine Bohrzeit, in C45 gut 2 Sekunden. Bei Bauteilen mit vielen Bohrungen gehört die Bohrzeit deshalb als eigener Anteil in die Kalkulation.
- Spezifische Schnittkraft: kc1.1 = 2.900 N/mm², mc = 0,25
Startwerte für Fräsen, Drehen und Bohren: Inconel 718 und C45
| Verfahren | vc-Bereich | Startwert vc | Vorschub (Startwert) | C45 zum Vergleich |
|---|---|---|---|---|
| Fräsen, Ø 10 mm | 20–45 m/min | 32,5 m/min | fz 0,02–0,05 mm (0,035 mm) | vc 160 m/min, fz 0,06 mm |
| Drehen | 30–60 m/min | 45 m/min | f 0,1–0,2 mm (0,15 mm) | vc 205 m/min, f 0,275 mm |
| Bohren, Ø 10 mm | 10–25 m/min | 17,5 m/min | f 0,04–0,08 mm (0,06 mm) | vc 95 m/min, f 0,185 mm |
Startwerte aus dem Schnittdaten-Finder der App für beschichtetes Hartmetall, jeweils Mitte des Bereichs; fz je Zahn, f je Umdrehung. Verbindlich sind die Daten des Werkzeugherstellers.
Kaltverfestigung und gleichmäßiger Vorschub
Nickelbasislegierungen verfestigen sich stark, wenn die Schneide reibt. Für verwandte Sorten im Katalog lautet der Hinweis: scharfe Schneiden und gleichmäßigen Vorschub verwenden. Zu dünne Späne sind doppelt ungünstig. Nach Kienzle steigt die spezifische Schnittkraft bei halber Spanungsdicke um den Faktor 2^0,25, also um rund 19 %, und die verfestigte Oberfläche belastet den nächsten Schnitt.
Beim Fräsen mit kleiner Schnittbreite gleicht Schnittdaten Fräsen die Spanverdünnung aus, damit die maximale Spanungsdicke dem Katalogwert entspricht. Prüfen Sie das Ergebnis anschließend mit dem Schnittkraftrechner, besonders bei großer Schnitttiefe.
kc = kc1.1 × h^(−mc)
Lösungsgeglüht oder ausgehärtet
Inconel 718 ist ausscheidungshärtbar. Der Wärmebehandlungszustand verändert Festigkeit und Härte und damit Schnittkraft, Verschleiß und erreichbare Schnittgeschwindigkeit: Ein lösungsgeglühter Zustand ist weicher als ein ausgehärteter. Die Werte der App mit 1.240 bis 1.400 N/mm² Zugfestigkeit beschreiben einen festen Zustand; welcher Zustand geliefert wird, steht im Werkstoffzeugnis.
Für die Kalkulation heißt das: Zustand aus Zeichnung oder Bestellung übernehmen, bei fehlender Angabe als offene Frage stellen und die Schnittwerte des Werkzeugherstellers für genau diesen Zustand verwenden. Wird erst nach dem Schruppen ausgehärtet, entstehen getrennte Arbeitsgänge mit eigenen Schnittwerten.
Weitere Nickelbasislegierungen im Werkstoffkatalog
Die Werkstoffdatenbank der App führt zahlreiche weitere Nickelbasislegierungen mit Dichte und Werkstoffnummer, etwa Alloy 600 (2.4816), Alloy 625 (2.4856), Alloy C-276 (2.4819), Alloy 400 (2.4360) und Alloy X-750 (2.4669). Eigene Schnittdaten haben sie nicht; der Katalog verweist für alle auf Inconel 718. Dasselbe gilt für hitzebeständige Stähle wie Alloy 800 (1.4876) und für Kobaltlegierungen.
Für ausscheidungshärtbare Sorten wie Alloy X-750 rät der Katalog, den Wärmebehandlungszustand vor der Bearbeitung zu prüfen. Die Referenz auf Inconel 718 ist ein Startpunkt für die Vorkalkulation; die Schnittwerte für die Fertigung kommen vom Werkzeughersteller.
Standzeit und Kosten je Teil
Im Vergleichsfall mit Fräser Ø 10 mm, drei Schneiden, 10 mm Schnitttiefe und 5 mm Schnittbreite ergeben die Startwerte rund 5,4 cm³/min Zeitspanvolumen. Für 100 cm³ Spanvolumen sind das 18,5 Minuten, in C45 2,2 Minuten. Die Antriebsleistung ist dabei kein Engpass: Bei 0,1 mm Spanungsdicke und 80 % Wirkungsgrad braucht dieses Zeitspanvolumen rechnerisch rund 0,6 kW.
Den Preis bestimmen Eingriffszeit und Standzeit. Mit dem voreingestellten Taylor-Exponenten 0,25 des Standzeitrechners kostet eine um 10 % höhere Schnittgeschwindigkeit rund ein Drittel der Standzeit, eine um 10 % niedrigere verlängert sie um rund die Hälfte. Exponent und Referenzstandzeit sollten für Inconel aus eigenen Versuchen oder vom Hersteller stammen.
In der Kalkulation gehören Werkzeugkosten deshalb als eigene Position zum Teil. Der Rechner Werkzeugkosten je Teil verteilt Schneidenpreis und Wechselzeit nach Eingriffszeit und zeigt die wirtschaftliche Standzeit; die Ist-Standzeiten aus der Nachkalkulation machen die nächste Kalkulation belastbarer.
T₂ = T₁ × (vc₁ ÷ vc₂)^(1/n)
Fragen und Antworten
Welche Schnittgeschwindigkeit gilt für Inconel 718?
Der Schnittdaten-Finder der App nennt für NiCr19Fe19Nb5Mo3 (2.4668) beim Fräsen 20 bis 45 m/min, beim Drehen 30 bis 60 m/min und beim Bohren mit 10 mm 10 bis 25 m/min. Die App weist ausdrücklich darauf hin, die Schnittdaten des Herstellers zu nutzen.
Gelten die Werte auch für Alloy 625 oder Alloy C-276?
Beide stehen in der Werkstoffdatenbank der App, haben aber keine eigenen Schnittdaten; der Katalog verweist auf Inconel 718. Für die Vorkalkulation ist das ein Startpunkt, für die Fertigung gelten die Angaben des Werkzeugherstellers.
Warum ist die Standzeit bei Inconel so kurz?
Die App hinterlegt eine Zugfestigkeit von 1.240 bis 1.400 N/mm², eine hohe spezifische Schnittkraft und starke Kaltverfestigung. Jede Abweichung bei Schnittgeschwindigkeit oder Spanungsdicke wirkt deshalb stark auf den Verschleiß.
Wie kalkuliere ich ein Bauteil aus Inconel?
Eingriffszeit aus Schnittdaten Fräsen oder Drehen mit Hersteller- oder Startwerten, Standzeit aus eigenen Daten, Werkzeugkosten je Teil als eigene Position und erst dann Maschinenzeit und Zuschläge. So bleibt sichtbar, welcher Anteil des Preises vom Werkstoff kommt.