
Ti-6Al-4V im Schnittdaten-Finder
Die App führt Ti-6Al-4V (TiAl6V4, Grade 5, Werkstoffnummer 3.7165) in der ISO-Gruppe S mit eigenen Schnittdaten. Hinterlegt sind eine Dichte von 4,43 g/cm³, eine Zugfestigkeit von 900 bis 1.000 N/mm², ein Elastizitätsmodul von 114 GPa und eine Wärmeausdehnung von 8,6 µm/(m·K). Der Hinweis der App: schlechte Wärmeleitung, deshalb niedrige Schnittgeschwindigkeit, hohe Kühlmittelmenge und keine Verweilzeiten.
Reintitan Grade 2 (3.7035) und Ti-6Al-4V ELI (Grade 23) stehen in der Werkstoffdatenbank der App mit eigener Dichte; für Schnittdaten verweist der Katalog auf Ti-6Al-4V. Für Grade 2 ergänzt er, dass Reintitan zum Verkleben an der Schneide neigt und scharfe Schneiden sowie reichlich Kühlung braucht.
Startwerte für Fräsen, Drehen und Bohren
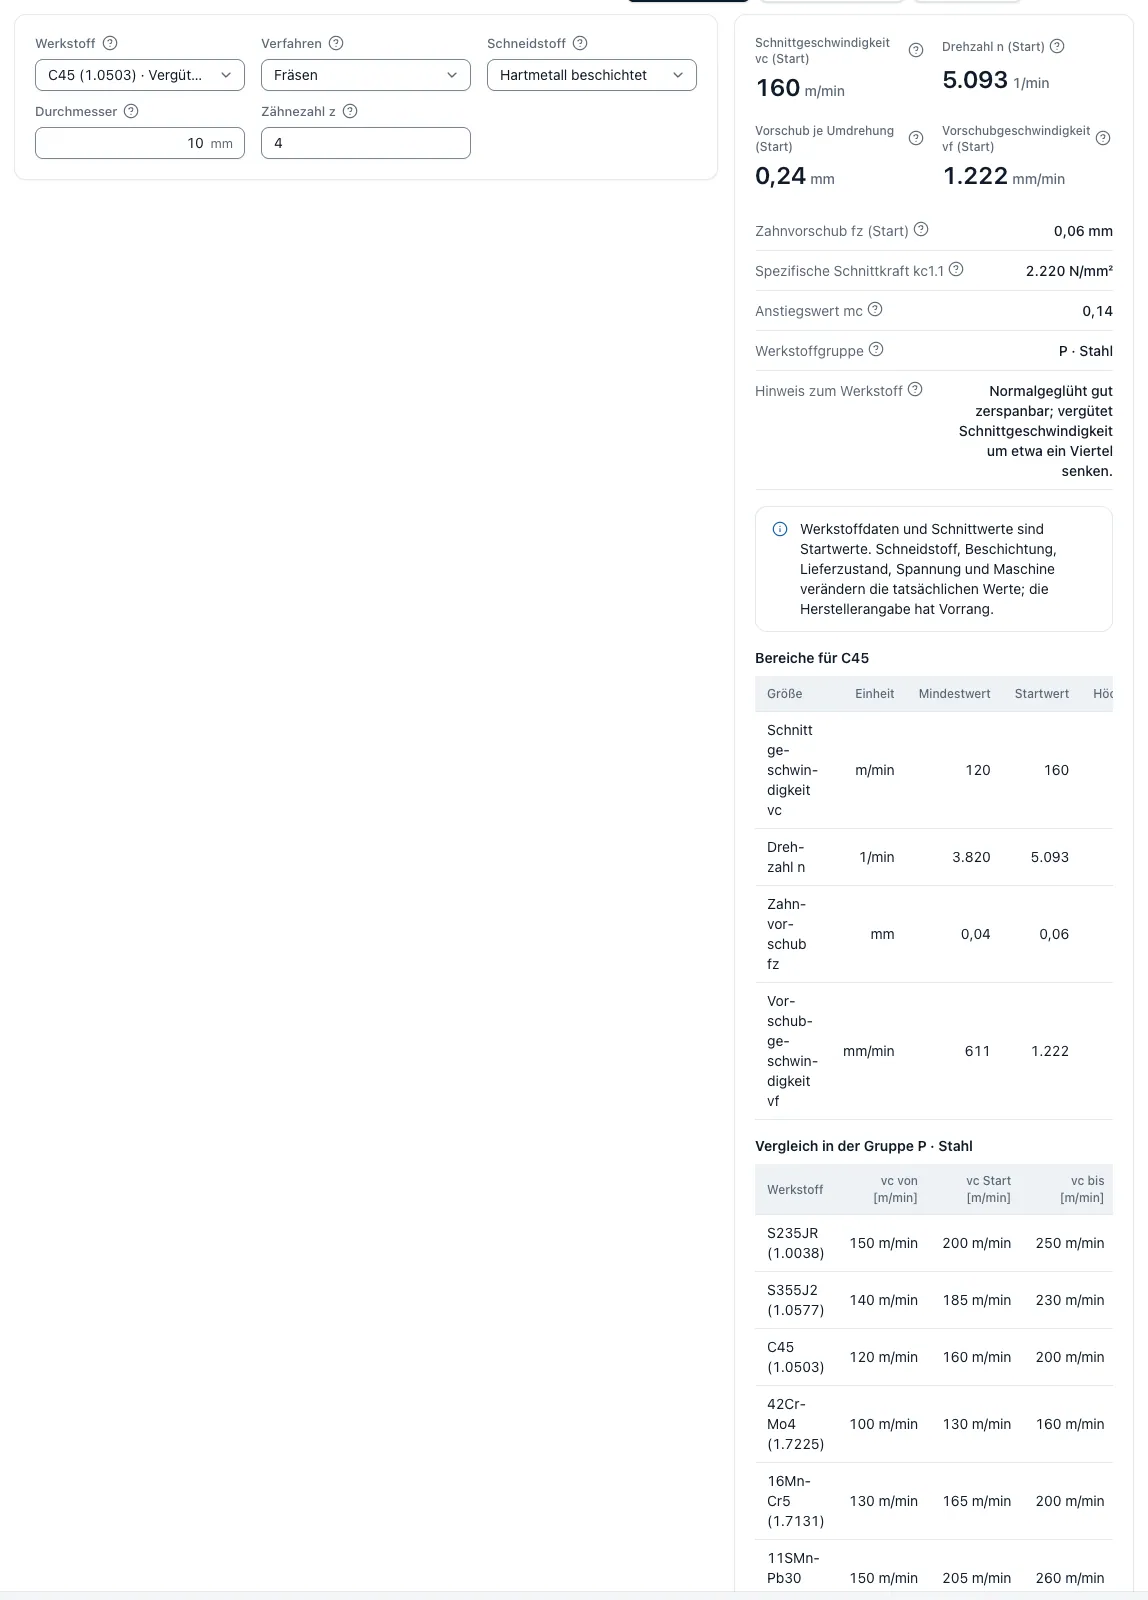
Die Werte sind Startwerte aus dem Schnittdaten-Finder der App für beschichtetes Hartmetall; verbindlich sind die Daten Ihres Werkzeugherstellers. Für einen Fräser mit 10 mm Durchmesser ergibt der Startwert von 60 m/min rund 1.910 1/min, mit drei Schneiden und fz 0,045 mm eine Vorschubgeschwindigkeit von rund 260 mm/min. Beim Längsdrehen mit den Voreinstellungen von Schnittdaten Drehen, Ø 50 mm, 100 mm Schnittlänge und 2 mm Schnitttiefe, dauert ein Schnitt mit den Startwerten rund 79 Sekunden, in C45 rund 17 Sekunden.
- Spezifische Schnittkraft: kc1.1 = 1.450 N/mm², mc = 0,23
Startwerte für Fräsen, Drehen und Bohren: Ti-6Al-4V und C45
| Verfahren | vc-Bereich | Startwert vc | Vorschub (Startwert) | C45 zum Vergleich |
|---|---|---|---|---|
| Fräsen, Ø 10 mm | 40–80 m/min | 60 m/min | fz 0,03–0,06 mm (0,045 mm) | vc 160 m/min, fz 0,06 mm |
| Drehen | 50–90 m/min | 70 m/min | f 0,1–0,25 mm (0,175 mm) | vc 205 m/min, f 0,275 mm |
| Bohren, Ø 10 mm | 25–50 m/min | 37,5 m/min | f 0,06–0,12 mm (0,09 mm) | vc 95 m/min, f 0,185 mm |
Startwerte aus dem Schnittdaten-Finder der App für beschichtetes Hartmetall, jeweils Mitte des Bereichs; fz je Zahn, f je Umdrehung. Verbindlich sind die Daten des Werkzeugherstellers.
Wärme an der Schneide statt Schnittkraft
Titan braucht weniger Schnittkraft als Vergütungsstahl. Bei 0,1 mm Spanungsdicke liegt die spezifische Schnittkraft mit den Werten der App bei rund 2.460 N/mm², bei C45 bei rund 3.060 N/mm². Ein Kilowatt Antriebsleistung schafft bei 80 % Wirkungsgrad rechnerisch rund 19,5 cm³/min in Titan und 15,7 cm³/min in C45.
Trotzdem liegt die Schnittgeschwindigkeit bei weniger als der Hälfte. Die Wärme bleibt wegen der schlechten Wärmeleitung an der Schneide, statt mit dem Span abzufließen. Im NC-Programm heißt das: gleichmäßiger Eingriff, ausreichend Kühlmittel und kein Verweilen des Werkzeugs im Schnitt.
Werkzeugkosten je Teil als Preistreiber
Im Vergleichsfall mit Fräser Ø 10 mm, drei Schneiden, 10 mm Schnitttiefe und 5 mm Schnittbreite ergeben die Startwerte der App für Ti-6Al-4V rund 13 cm³/min, für C45 rund 46 cm³/min. Für 100 cm³ Spanvolumen sind das 7,8 statt 2,2 Minuten Eingriffszeit, das 3,5-Fache.
Der Rechner Werkzeugkosten je Teil verteilt Schneidenkosten und Wechselzeit nach Eingriffszeit. Mit seinen Beispielwerten, Wendeplatte 12 € mit vier Schneiden, 2 Minuten Wechselzeit, 60 €/h und 30 Minuten Standzeit, kostet ein Teil mit 3 Minuten Eingriff 0,50 € Werkzeug. Steigt die Eingriffszeit wie im Vergleich auf das 3,5-Fache und halbiert sich die Standzeit der Schneide, was hier nur als Annahme dient, werden es 3,50 € je Teil, also das Siebenfache.
Die Standzeit reagiert stark auf die Schnittgeschwindigkeit. Mit dem voreingestellten Taylor-Exponenten 0,25 kostet eine um 10 % höhere Schnittgeschwindigkeit rund ein Drittel der Standzeit. Für Titan setzen Sie Exponent und Referenzstandzeit aus eigenen Versuchen oder Herstellerangaben ein.
K_Teil = (K_Schneide + t_Wechsel × Minutensatz) × t_Eingriff ÷ T
Titanteile kalkulieren
Für ein belastbares Angebot gehören die Werkzeugkosten bei Titan als eigene Position in die Kalkulation, nicht in einen pauschalen Werkstoffzuschlag. Die Eingriffszeit kommt aus Schnittdaten Fräsen oder Drehen mit den Startwerten oder Ihren Katalogwerten, die Standzeit aus der eigenen Nachkalkulation.
Beim Rohteil hilft die geringe Dichte: Mit 4,43 g/cm³ wiegt ein Titanrohteil rund 44 % weniger als ein Stahlrohteil gleichen Volumens. Den Kilopreis für Titanhalbzeug setzen Sie aus Ihrem Lieferantenangebot ein; die App rechnet daraus Rohteilgewicht und Materialkosten.
Wird ein Rohteil aus Grade 5 nach Zeichnung von der Stange gesägt, gehört auch der Zuschnitt in die Kalkulation: Sägezeit und Sägezugabe rechnet die Seite Sägezeit berechnen, die Werkstoffnummer 3.7165 und die Dichte stehen in der Werkstoffdatenbank.
Fragen und Antworten
Welche Schnittgeschwindigkeit gilt für Titan Grade 5?
Für Ti-6Al-4V nennt der Schnittdaten-Finder der App beim Fräsen 40 bis 80 m/min mit Startwert 60 m/min, beim Drehen 50 bis 90 m/min und beim Bohren mit 10 mm 25 bis 50 m/min. Die Werte gelten für beschichtetes Hartmetall.
Gelten die Werte auch für Reintitan Grade 2?
Grade 2 (3.7035) hat in der App keine eigenen Schnittdaten; der Werkstoffkatalog verweist auf Ti-6Al-4V. Er ergänzt, dass Reintitan an der Schneide verklebt und scharfe Schneiden sowie reichlich Kühlung braucht. Verbindlich sind die Herstellerangaben.
Warum ist Titan teuer zu zerspanen, obwohl die Schnittkraft niedriger ist?
Weil die Wärme an der Schneide die Schnittgeschwindigkeit begrenzt. Mit den Startwerten der App dauert dasselbe Spanvolumen rund 3,5-mal so lange wie in C45, und die Schneiden verschleißen schneller. Beides wirkt multiplikativ auf die Werkzeugkosten je Teil.
Wie rechne ich die Werkzeugkosten je Titanteil?
Im Rechner Werkzeugkosten je Teil geben Sie Platten- oder Werkzeugpreis, nutzbare Schneiden, Standzeit, Eingriffszeit je Teil, Wechselzeit und Kostensatz ein. Die App verteilt Schneiden- und Wechselkosten nach Eingriffszeit und zeigt zusätzlich die wirtschaftliche Standzeit nach Taylor.