
Kunststoffe im Schnittdaten-Finder
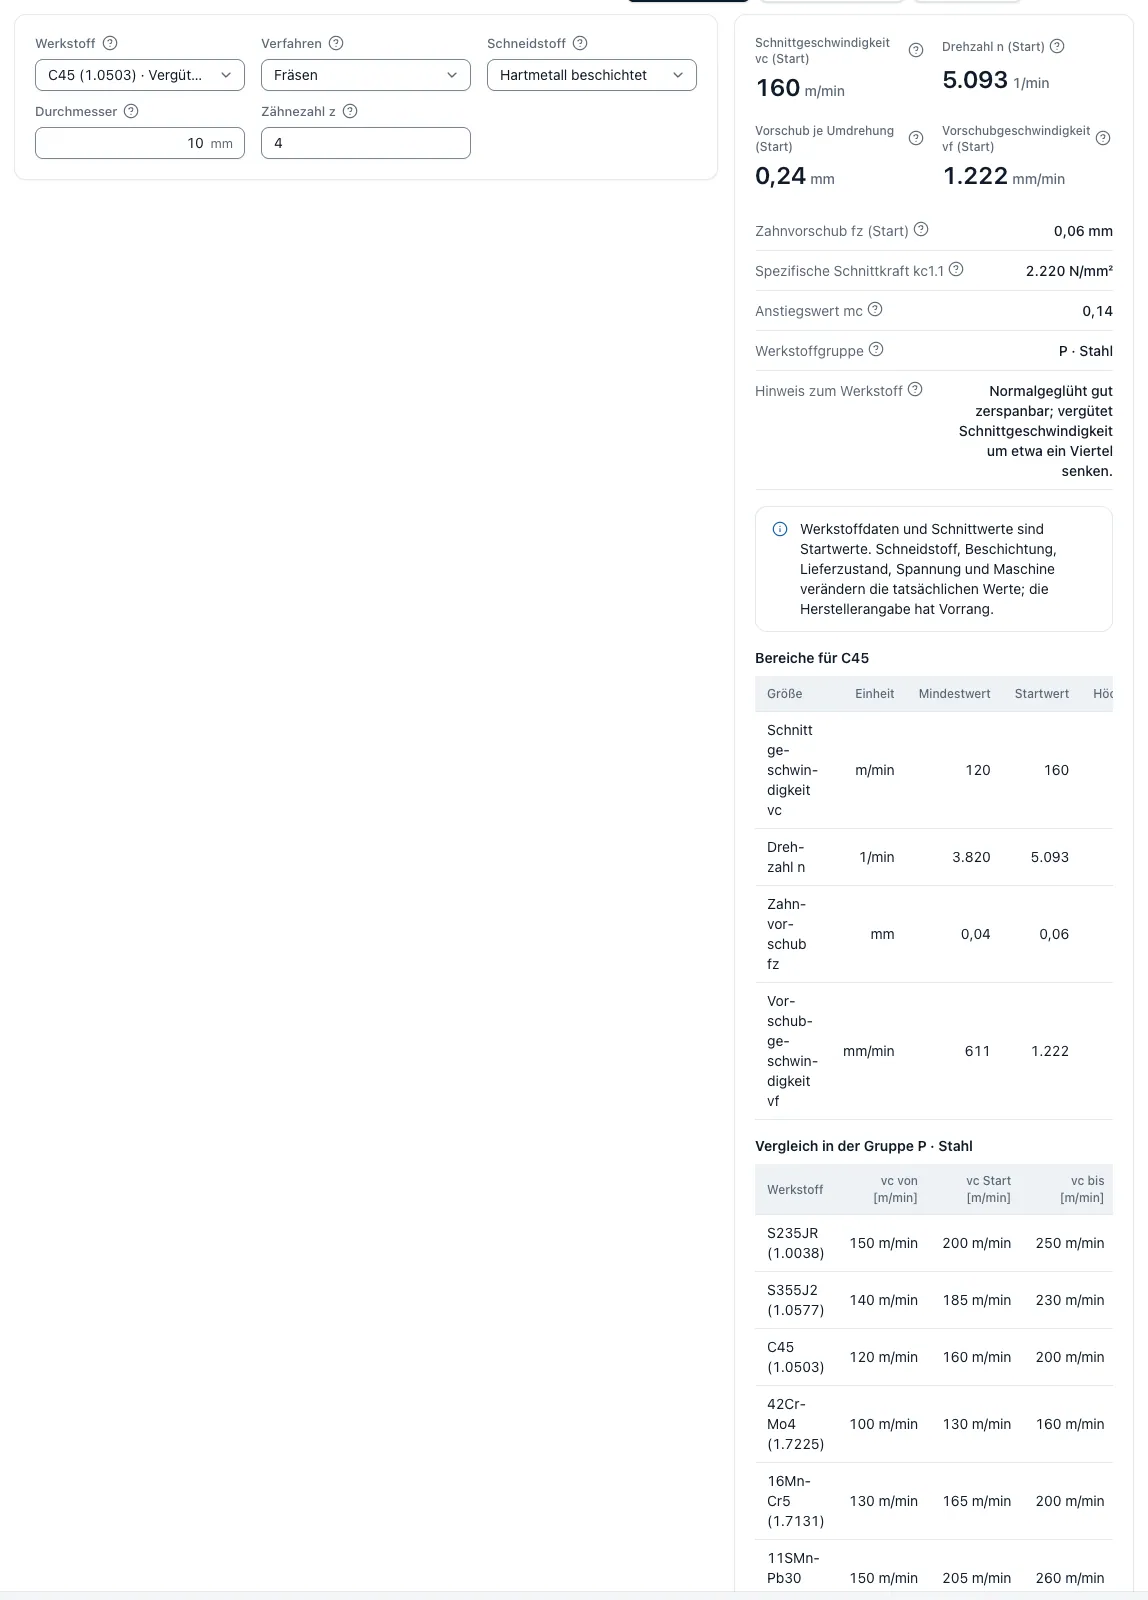
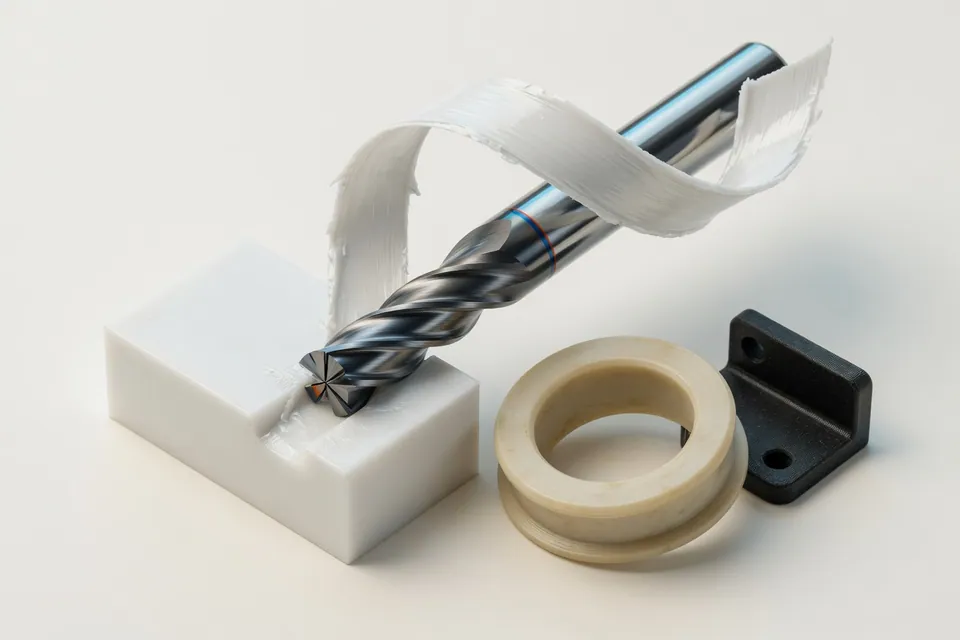
Der Schnittdaten-Finder der App führt vier Kunststoffe mit eigenen Wertebereichen: POM-C (Polyacetal), PA 6 (Polyamid 6), PEEK (Polyetheretherketon) und PE-HD. Sie stehen außerhalb der ISO-Gruppen P bis H in einer eigenen Gruppe Kunststoffe. Die spezifische Schnittkraft kc1.1 liegt mit 200 bis 350 N/mm² bei einem Bruchteil der Werte für Stahl; Schnittkraft und Antriebsleistung begrenzen die Bearbeitung deshalb selten.
Die Grenzen setzen andere Eigenschaften. Der Elastizitätsmodul liegt laut Werkstoffdatenbank der App zwischen 1 GPa (PE-HD) und 3,7 GPa (PEEK), bei Stahl sind es 210 GPa. Ein Kunststoffteil gibt unter Spann- und Schnittkraft entsprechend stärker nach. Dazu kommen hohe Wärmeausdehnung, Feuchteaufnahme bei Polyamid und innere Spannungen im Halbzeug.
Startwerte für POM-C, PA 6, PEEK und PE-HD
Die Bereiche stammen aus dem Schnittdaten-Finder der App; Startwert ist die Bereichsmitte, der Zahnvorschub gilt für einen Fräser mit 10 mm Durchmesser, der Bohrvorschub für einen Bohrer mit 10 mm. Verbindlich sind die Angaben des Werkzeug- und des Halbzeugherstellers.
Bei 450 m/min braucht ein Fräser mit 10 mm Durchmesser rund 14.300 1/min. Liegt die Spindelgrenze darunter, rechnet Schnittdaten Fräsen mit der Höchstdrehzahl und senkt Schnittgeschwindigkeit und Vorschubgeschwindigkeit entsprechend; voreingestellt sind 12.000 1/min.
- POM-C: Fräsen vc 300–600 m/min, fz 0,08–0,20 mm; Drehen vc 300–600 m/min, f 0,10–0,40 mm; Bohren vc 100–300 m/min, f 0,10–0,30 mm
- PA 6: Fräsen vc 250–500 m/min, fz 0,08–0,20 mm; Drehen vc 250–500 m/min, f 0,10–0,40 mm; Bohren vc 100–250 m/min, f 0,10–0,30 mm
- PEEK: Fräsen vc 200–400 m/min, fz 0,06–0,15 mm; Drehen vc 200–400 m/min, f 0,10–0,30 mm; Bohren vc 80–200 m/min, f 0,08–0,20 mm
- PE-HD: Fräsen vc 300–600 m/min, fz 0,10–0,25 mm; Drehen vc 300–600 m/min, f 0,10–0,40 mm; Bohren vc 100–300 m/min, f 0,10–0,30 mm
Wärmeausdehnung und Maßhaltigkeit
Kunststoffe dehnen sich bei Erwärmung um ein Vielfaches stärker aus als Metalle. Die App rechnet mit folgenden Ausdehnungskoeffizienten: PE-HD 180, POM-C 110, PA 6 90 und PEEK 47 µm/(m·K), zum Vergleich C45 11,5 und EN AW-6082 23,4 µm/(m·K).
Ein 100 mm langes Maß ändert sich bei 10 K Temperaturunterschied bei PE-HD um 0,18 mm, bei POM-C um 0,11 mm, bei PA 6 um 0,09 mm und bei PEEK um 0,047 mm; bei C45 sind es 0,012 mm. Wer ein vom Zerspanen erwärmtes POM-Teil sofort misst und auf Maß bringt, findet es nach dem Abkühlen außerhalb einer Toleranz von wenigen Hundertsteln wieder. Der Wärmeausdehnungsrechner der App rechnet diese Änderung linear; bei großen Temperaturbereichen und in der Nähe der Erweichung ist die Näherung nicht belastbar.
ΔL = L₀ × α × ΔT
Feuchte, Spannungen und Faserverstärkung
PA 6 nimmt Feuchtigkeit auf und ändert dabei seine Maße; die App empfiehlt, nach der Lagerung zu messen. PEEK ist hochwertig und teuer, Spannungen im Halbzeug werden vor der Endbearbeitung durch Tempern abgebaut. PE-HD ist weich und braucht große Spanräume und scharfe Schneiden. POM-C ist sehr gut zerspanbar, bei engen Toleranzen bleibt die Wärmeausdehnung der kritische Punkt.
Glasfaserverstärkte Sorten wie PA 6-GF30, PA 66-GF30 und PEEK-GF30 führt der Werkstoffkatalog der App mit eigener Dichte; für Schnittdaten verweist er auf den unverstärkten Grundwerkstoff. Die Glasfasern sind abrasiv, die App rät zu Hartmetall- oder Diamantwerkzeugen. Rechnen Sie bei diesen Sorten mit kürzerer Standzeit als beim Grundwerkstoff.
CFK-Laminate stehen im Katalog nur mit Dichte: 1,55 g/cm³ quasiisotrop, 1,58 g/cm³ unidirektional. Schnittdaten liefert die App dafür nicht. Der Hinweis im Katalog: Kohlenstofffasern sind abrasiv, ihr Staub ist leitfähig, Diamantwerkzeuge und Absaugung sind nötig. Die Schnittwerte kommen hier ausschließlich vom Werkzeughersteller.
Kalkulationsrisiken bei Kunststoffteilen
Die Hauptzeit ist bei Kunststoff selten der Kostentreiber. Im Vergleichsfall Fräser Ø 10 mm, drei Schneiden, 10 mm Schnitttiefe und 5 mm Schnittbreite liefern die Startwerte für POM-C an einer Spindel mit 12.000 1/min rund 250 cm³/min, für PEEK rund 150 cm³/min; C45 kommt im selben Fall auf 46 cm³/min.
Teuer werden Kunststoffteile an anderer Stelle: beim Halbzeug, besonders bei PEEK, bei Spannmitteln, die das weiche Teil nicht verformen, bei Zwischenschritten wie Tempern oder Lagern vor dem Fertigmaß, bei der Messung nach dem Temperaturausgleich und beim Ausschuss, wenn ein Maß nach dem Abkühlen nicht mehr passt. Diese Positionen gehören einzeln in die Kalkulation.
Das Rohteilgewicht rechnet die App mit der hinterlegten Dichte, zum Beispiel 1,41 g/cm³ für POM-C, 1,32 g/cm³ für PEEK, 1,14 g/cm³ für PA 6, 1,36 g/cm³ für PA 6-GF30 und 0,95 g/cm³ für PE-HD.
Fragen und Antworten
Welche Schnittgeschwindigkeit gilt für POM beim Fräsen?
Der Schnittdaten-Finder der App nennt für POM-C 300 bis 600 m/min mit Startwert 450 m/min und einen Zahnvorschub von 0,08 bis 0,20 mm für einen Fräser mit 10 mm Durchmesser. Bei kleinen Fräsern begrenzt meist die Spindeldrehzahl.
Liefert die App Schnittdaten für CFK?
Nein. CFK-Laminate stehen in der Werkstoffdatenbank der App mit Dichte und dem Hinweis auf abrasive Fasern, leitfähigen Staub, Diamantwerkzeuge und Absaugung. Eigene Schnittwerte nennt die App dafür nicht; maßgeblich sind die Angaben des Werkzeugherstellers.
Wie stark ändert sich ein POM-Maß beim Abkühlen?
Mit dem Ausdehnungskoeffizienten der App von 110 µm/(m·K) ändert sich ein 100 mm langes Maß bei 10 K um 0,11 mm. Der Wärmeausdehnungsrechner rechnet das für Ihre Länge und Temperaturdifferenz; die lineare Näherung gilt nicht in der Nähe der Erweichung.
Was ändert sich bei PA 6-GF30 gegenüber PA 6?
Die Werkstoffdatenbank der App führt PA 6-GF30 mit 1,36 statt 1,14 g/cm³ und verweist für Schnittdaten auf PA 6. Die Glasfasern sind abrasiv; die App rät zu Hartmetall- oder Diamantwerkzeugen, die Standzeit fällt kürzer aus als beim unverstärkten Grundwerkstoff.