
Edelstahlsorten im Schnittdaten-Finder
Die App führt vier nichtrostende Stähle der ISO-Gruppe M mit eigenen Schnittdaten: 1.4301 (X5CrNi18-10, V2A, AISI 304), 1.4404 (X2CrNiMo17-12-2, V4A, AISI 316L), 1.4305 (X8CrNiS18-9, AISI 303) und den martensitischen 1.4057 (X17CrNi16-2, AISI 431). In der Werkstoffdatenbank der App finden Sie diese Sorten auch über die Aliasnamen, etwa V2A oder 316L.
Die Hinweise der App fassen das Verhalten zusammen: 1.4301 verfestigt sich, wenn die Schneide reibt, die Spanungsdicke darf nicht zu klein werden. 1.4404 ist zäher als 1.4301 und bildet lange Späne, scharfe Schneiden und Kühlung sind wichtig. 1.4305 ist geschwefelt und damit die am besten zerspanbare austenitische Sorte. 1.4057 ist vergütet und zäher als die austenitischen Sorten.
Startwerte für Fräsen, Drehen und Bohren
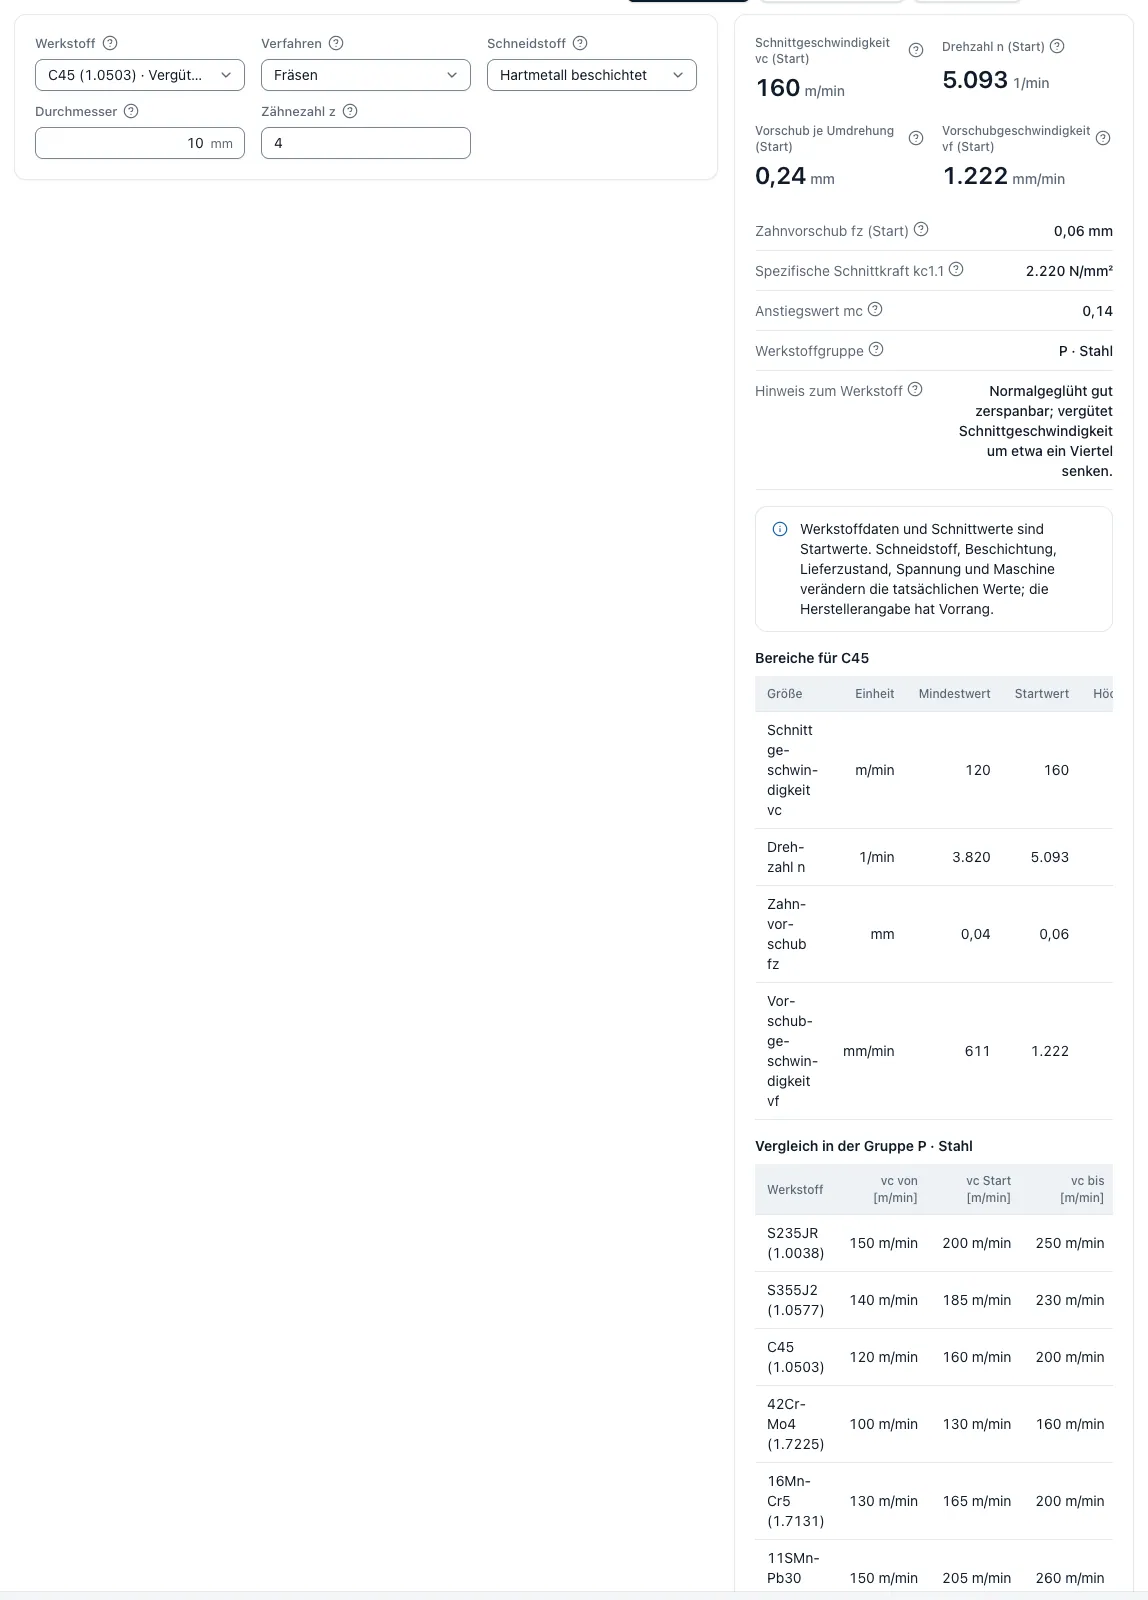
Die Bereiche sind Startwerte aus dem Schnittdaten-Finder der App für beschichtetes Hartmetall. Der Zahnvorschub gilt für einen Fräser mit 10 mm Durchmesser, der Bohrvorschub für einen Bohrer mit 10 mm; beim Drehen ist f der Vorschub je Umdrehung. Verbindlich sind die Daten Ihres Werkzeugherstellers.
- 1.4301: Fräsen vc 80–140 m/min, fz 0,04–0,07 mm; Drehen vc 120–200 m/min, f 0,12–0,35 mm; Bohren vc 50–90 m/min, f 0,08–0,18 mm
- 1.4404: Fräsen vc 70–130 m/min, fz 0,04–0,07 mm; Drehen vc 110–180 m/min, f 0,12–0,30 mm; Bohren vc 45–80 m/min, f 0,08–0,16 mm
- 1.4305: Fräsen vc 90–160 m/min, fz 0,04–0,08 mm; Drehen vc 140–230 m/min, f 0,12–0,35 mm; Bohren vc 60–100 m/min, f 0,10–0,20 mm
- 1.4057: Fräsen vc 70–120 m/min, fz 0,03–0,06 mm; Drehen vc 100–170 m/min, f 0,10–0,30 mm; Bohren vc 40–75 m/min, f 0,08–0,15 mm
- Spezifische Schnittkraft kc1.1: 2.100 N/mm² (1.4305), 2.300 N/mm² (1.4057), 2.350 N/mm² (1.4301), 2.400 N/mm² (1.4404)
Kaltverfestigung und Spanungsdicke
Austenitischer Edelstahl verzeiht keine zu dünnen Späne. Beim Fräsen mit kleiner Schnittbreite wird der Span dünner, als der Zahnvorschub vermuten lässt. Schnittdaten Fräsen gleicht diese Spanverdünnung aus und hebt den Zahnvorschub an, bis die maximale Spanungsdicke wieder dem Katalogwert entspricht. Ohne Ausgleich reibt die Schneide, die Oberfläche verfestigt sich und der nächste Zahn schneidet in härteres Material.
Auch die Schnittkraft reagiert auf dünne Späne. Nach Kienzle steigt die spezifische Schnittkraft bei halber Spanungsdicke um den Faktor 2^mc; mit mc 0,21 sind das rund 16 %. Der Schnittkraftrechner der App rechnet das mit den hinterlegten Werten für jede Sorte.
kc = kc1.1 × h^(−mc)
Sorten ohne eigenen Eintrag: 1.4571, 1.4307 und Duplex
Viele gängige Sorten stehen in der Werkstoffdatenbank der App mit Dichte und Norm, haben aber keine eigenen Schnittdaten. Der Katalog verweist dann auf die nächstliegende Sorte: 1.4307 und 1.4541 auf 1.4301, 1.4401 und 1.4571 auf 1.4404, die geschwefelten 1.4104 und 1.4005 auf 1.4305, 1.4021 auf 1.4057.
Für Duplex 1.4462, Lean Duplex 1.4362 und Superduplex 1.4410 verweist der Katalog ebenfalls auf 1.4404, mit dem ausdrücklichen Hinweis, die Schnittgeschwindigkeit wegen der höheren Festigkeit deutlich zu senken. Eigene Zahlen für Duplex nennt die App nicht; hier gelten die Daten des Werkzeugherstellers. Für den ausscheidungshärtbaren 1.4542 (17-4) verweist der Katalog auf 1.4057 und rät, den Wärmebehandlungszustand vor der Bearbeitung zu prüfen.
Zeitzuschlag und Standzeit gegenüber Baustahl
Mit identischem Werkzeug und Eingriff, Fräser Ø 10 mm mit drei Schneiden, 10 mm Schnitttiefe und 5 mm Schnittbreite, liefern die Startwerte der App folgende Hauptzeiten für 100 cm³ Spanvolumen: S235JR 1,5 Minuten, C45 2,2 Minuten, 1.4305 2,8 Minuten, 1.4301 3,5 Minuten und 1.4404 3,8 Minuten. Gegenüber Baustahl braucht 1.4301 also das 2,3-Fache, 1.4404 das 2,5-Fache und 1.4305 knapp das Doppelte.
Beim Längsdrehen mit den Voreinstellungen von Schnittdaten Drehen, Ø 50 mm, 100 mm Schnittlänge und 2 mm Schnitttiefe, dauert ein Schnitt in S235JR 13 Sekunden, in 1.4301 26 Sekunden und in 1.4404 32 Sekunden.
Die Schnittgeschwindigkeit einfach anzuheben, kostet Standzeit. Mit dem Taylor-Exponenten 0,25, der Voreinstellung des Standzeitrechners, halbiert eine um 20 % höhere Schnittgeschwindigkeit die Standzeit ungefähr. Den Exponenten setzen Sie aus eigenen Messungen ein; die Wirkung auf die Kosten zeigt der Rechner Werkzeugkosten je Teil.
T₂ = T₁ × (vc₁ ÷ vc₂)^(1/n)
Fragen und Antworten
Welche Schnittgeschwindigkeit gilt für V2A beim Fräsen?
Für 1.4301 (V2A) nennt der Schnittdaten-Finder der App 80 bis 140 m/min mit Startwert 110 m/min und einen Zahnvorschub von 0,04 bis 0,07 mm für einen Fräser mit 10 mm Durchmesser. Beim Drehen sind es 120 bis 200 m/min.
Welche Werte gelten für 1.4571?
1.4571 hat in der App keine eigenen Schnittdaten. Der Werkstoffkatalog verweist auf 1.4404; dessen Startwerte sind 100 m/min beim Fräsen und 145 m/min beim Drehen. Das ist eine Näherung, die Herstellerangaben haben Vorrang.
Wie zerspane ich Duplex 1.4462?
Die App nennt für Duplex keine eigenen Zahlen. Der Katalog verweist auf 1.4404 und weist darauf hin, die Schnittgeschwindigkeit wegen der höheren Festigkeit deutlich zu senken. Nutzen Sie die Schnittdaten Ihres Werkzeugherstellers und kalkulieren Sie Standzeit und Werkzeugkosten getrennt.
Wie viel länger dauert die Bearbeitung von Edelstahl gegenüber Baustahl?
Mit gleichem Fräser und Eingriff ergeben die Startwerte der App für 1.4301 das 2,3-Fache und für 1.4404 das 2,5-Fache der Hauptzeit von S235JR. Kürzere Standzeiten und häufigere Werkzeugwechsel kommen hinzu.