
Eingaben und Ergebnisse des Gewindefräsrechners
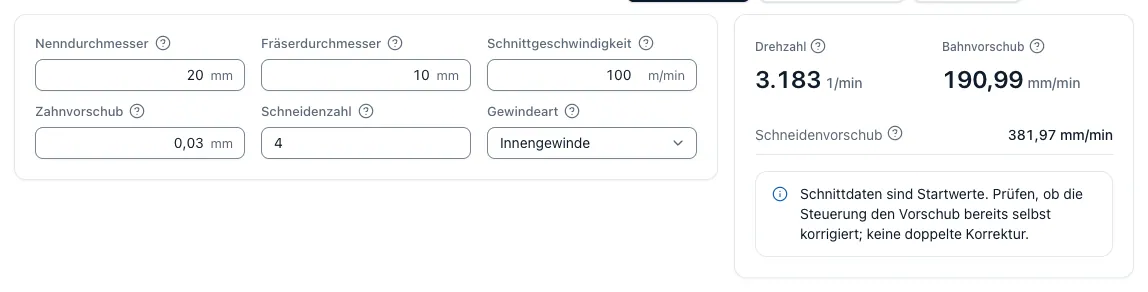
Der Rechner braucht den Nenndurchmesser des Gewindes, den Fräserdurchmesser, Schnittgeschwindigkeit und Zahnvorschub nach Angabe des Werkzeugherstellers, die wirksame Schneidenzahl und die Angabe, ob ein Innen- oder ein Außengewinde gefräst wird. Er liefert die Spindeldrehzahl, den Schneidenvorschub vor der Kreiskorrektur und den korrigierten Bahnvorschub am Werkzeugmittelpunkt, der ins Programm gehört.
Die Steigung ist keine Eingabe, weil sie weder Drehzahl noch Vorschub verändert. Sie bestimmt das Profil des Fräsers und den Z-Hub je Umlauf der Helix. Das NC-Programm selbst erzeugt die App nicht: Helix, An- und Abfahrbewegung und Radiuskorrektur kommen aus dem CAM-System oder dem Gewindefräszyklus der Steuerung.
Drehzahl und Vorschub an der Schneide
Die Drehzahl folgt wie bei jedem Fräser aus Schnittgeschwindigkeit und Werkzeugdurchmesser. Maßgeblich ist der Durchmesser des Gewindefräsers, nicht der des Gewindes. Der Vorschub an der Schneide ergibt sich aus Zahnvorschub, Schneidenzahl und Drehzahl.
Mit den Startwerten der App, also einem Fräser mit 10 mm Durchmesser, vc = 100 m/min, fz = 0,03 mm und vier Schneiden, ergeben sich rund 3.183 1/min und 382 mm/min an der Schneide.
n = 1000 × vc ÷ (π × dc) vf = fz × z × n
Kreiskorrektur für Innen- und Außengewinde
Programmiert wird die Bahn des Werkzeugmittelpunkts. Beim Innengewinde läuft dieser Mittelpunkt auf einem kleineren Kreis als die Schneide im Werkstoff, beim Außengewinde auf einem größeren. Wird der Schneidenvorschub unverändert programmiert, ist der tatsächliche Vorschub an der Schneide innen zu hoch und außen zu niedrig.
Für ein Innengewinde M20 mit dem 10-mm-Fräser beträgt der Faktor (20 − 10) ÷ 20 = 0,5, der Bahnvorschub sinkt auf rund 191 mm/min. Ohne Korrektur liefe die Schneide mit doppeltem Zahnvorschub, mit entsprechendem Risiko für Werkzeug und Gewindequalität. Außen steigt der Bahnvorschub mit dem Faktor 1,5 auf rund 573 mm/min.
Manche CAM-Systeme und Gewindefräszyklen korrigieren den Vorschub bereits selbst; dann darf er nicht ein zweites Mal reduziert werden. Dieselbe Korrektur für Kreistaschen, Bohrungen und Zapfen rechnet der Kreisvorschub-Rechner der App.
vf,m = vf × (D − dc) ÷ D (innen) vf,m = vf × (D + dc) ÷ D (außen)
Fräszeit je Gewinde für die Kalkulation
Eine Zeit gibt der Gewindefräsrechner nicht aus, sie lässt sich aus dem Bahnvorschub aber direkt abschätzen. Beim Innengewinde legt der Mittelpunkt je Umlauf den Weg π × (D − dc) zurück. Im Beispiel sind das 31,4 mm bei 191 mm/min, also knapp 10 Sekunden je Umlauf.
Ein Fräser, dessen Profil die ganze Gewindelänge abdeckt, braucht einen Umlauf plus An- und Abfahren. Ein Fräser mit einzelnem Profil schneidet Gang für Gang und braucht etwa so viele Umläufe, wie die Gewindelänge Steigungen hat: Bei 20 mm Länge und 2,5 mm Steigung sind das acht. Hinzu kommen Positionieren, radiale Teilzustellungen in harten Werkstoffen und der Werkzeugwechsel. Liegt das NC-Programm bereits vor, summiert die G-Code-Auswertung der App die auswertbaren Wege zu einer nominalen Bewegungszeit.
t ≈ i × π × (D − dc) ÷ vf,m (i = Anzahl der Umläufe)
Gewindefräsen oder Gewindebohren
Beim Gewindebohren ist der Vorschub durch die Steigung festgelegt, vf = n × P, und ein Gewinde entsteht in einem Hin- und Rückweg. Bei kleinen Gewinden und in der Serie ist das meist schneller. Der Rechner für das Gewindebohren in der App liefert Drehzahl, Synchronvorschub und die ideale Schnittzeit des Hinwegs; Umkehr, Rücklauf und Beschleunigung kommen in der Kalkulation hinzu.
Gewindefräsen lohnt sich, wenn Prozesssicherheit mehr zählt als Sekunden: bei großen oder teuren Bauteilen, schwer zerspanbaren Werkstoffen, großen Durchmessern und Sacklöchern mit knappem Gewindeauslauf. Ein Fräser deckt mehrere Durchmesser derselben Steigung ab, das Maß lässt sich über die Radiuskorrektur einstellen, und bricht das Werkzeug, bleibt es selten im Bauteil stecken. In die Kalkulation gehört deshalb neben der Zeit je Gewinde auch das Risiko, ein fast fertiges Teil durch einen abgebrochenen Gewindebohrer zu verlieren.
Fragen und Antworten
Warum muss der Vorschub beim Gewindefräsen korrigiert werden?
Programmiert wird die Bahn des Fräsermittelpunkts. Beim Innengewinde ist dieser Kreis kleiner als der Gewindedurchmesser, an der Schneide entsteht also mehr Vorschub als programmiert. Der Faktor (D − dc) ÷ D gleicht das aus; beim Außengewinde gilt (D + dc) ÷ D.
Beeinflusst die Gewindesteigung Drehzahl und Vorschub?
Nein. Drehzahl und Bahnvorschub hängen von Fräserdurchmesser, Schnittgeschwindigkeit, Zahnvorschub, Schneidenzahl und Gewindedurchmesser ab. Die Steigung legt das Profil des Fräsers und den Z-Hub je Umlauf fest.
Erzeugt die App ein NC-Programm für das Gewindefräsen?
Nein. Die App rechnet Drehzahl, Schneiden- und Bahnvorschub. Helix, Anfahrbewegung und Radiuskorrektur programmieren Sie im CAM-System oder mit dem Gewindefräszyklus Ihrer Steuerung.
Wie groß darf der Fräser für ein Innengewinde sein?
Er muss kleiner als der Gewindedurchmesser sein, sonst gibt der Rechner eine Warnung aus. Je näher er an den Gewindedurchmesser heranreicht, desto kleiner wird der Bahnvorschub im Verhältnis zum Schneidenvorschub: Bei dc = 0,8 × D bleiben 20 Prozent.
Wann ist Gewindefräsen wirtschaftlicher als Gewindebohren?
Wenn ein Werkzeugbruch teuer wird, etwa bei großen, teuren oder fast fertigen Bauteilen, bei schwer zerspanbaren Werkstoffen und großen Durchmessern. Bei kleinen Gewinden in Serie ist das Gewindebohren in der Regel schneller.